面向装配的3D打印设计:如何减少零件数量并提高产品性能
如果你的产品装配耗时太长,先检查一下零件数量。每多一个支架、垫片或螺丝,就会多一道装配工序,也会多一个出问题的环节。
这份指南写给希望简化装配的产品设计师和工程师。带您一起了解如何利用面向装配的设计减少零件数量、缩短装配步骤、提升产品性能,以及什么情况下合并零件反而不可取。
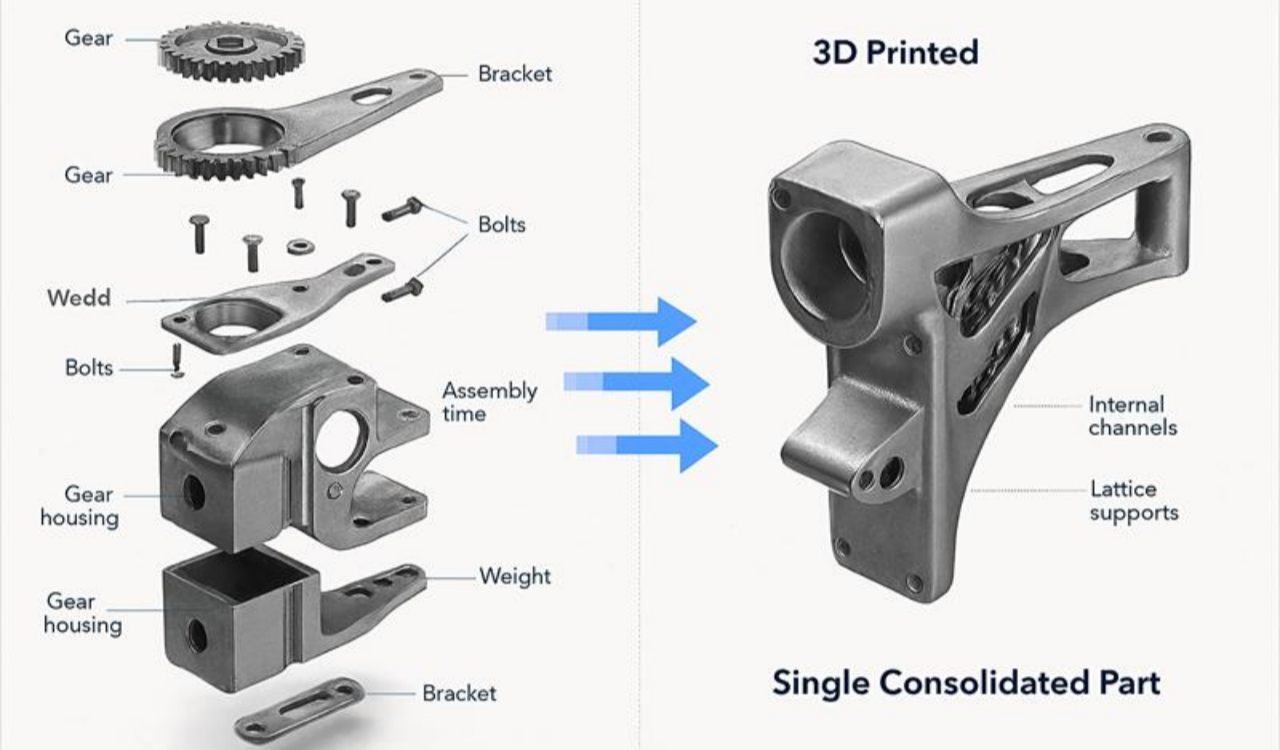
为什么零件数量在3D打印面向装配的设计中很重要
零件越多,装配风险越大
每多一个零件,你的产品就多出一堆附属件,每一个都需要处理:
- 紧固件来固定它
- 垫圈和垫片来设定间隙
- 支架和独立的安装件
- 对准步骤来把它放到正确位置
- 以上所有环节的手工装配时间
每个零件还会影响设计本身。你的设计会多出一个配合面之间的接口、一个需要对准的位置、一个可能松脱的地方。零件数量一多,这些小风险就会累积起来。
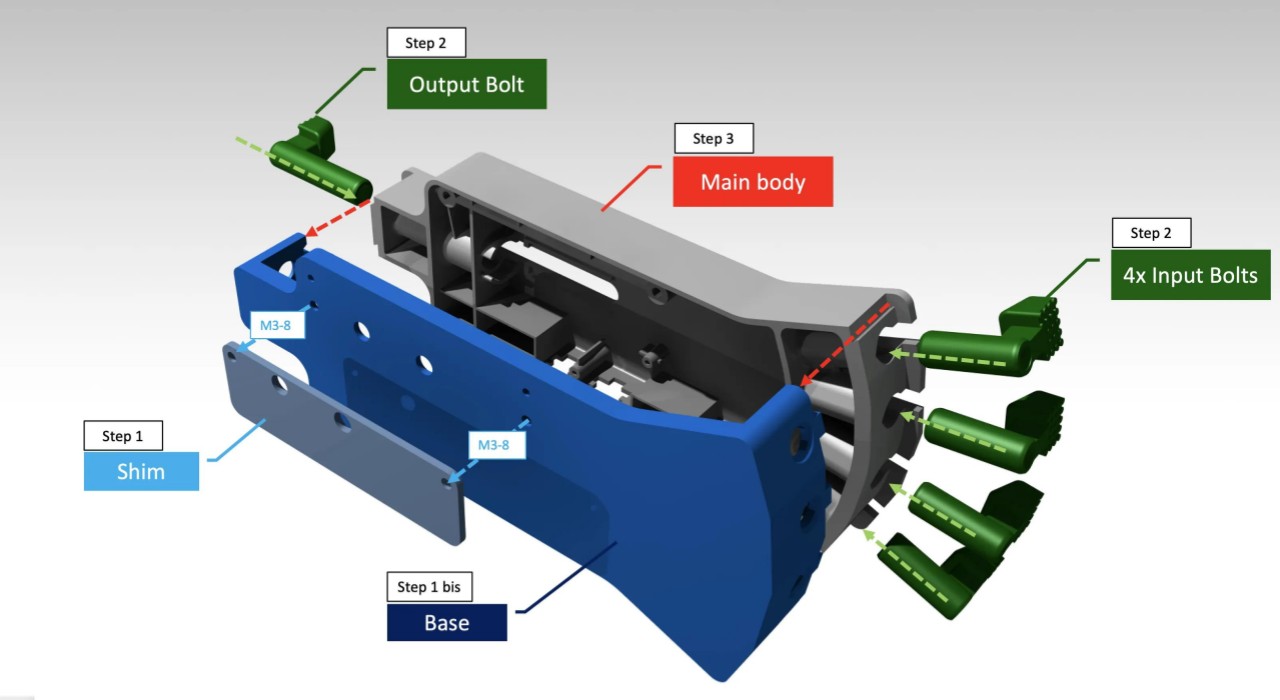
零件少不一定设计就好
把所有东西合并成一个打印件,看起来很省事,但有些零件还是应该分开做:
按计划要更换的零件
用不同材料做的组件
磨损严重的表面
需要单独做表面处理的区域
维修时必须拆下来的部件
减少零件数量,前提是别影响产品功能。合并之后如果更难用、更难修,那省下的装配工夫,可能还不够解决后面的麻烦。
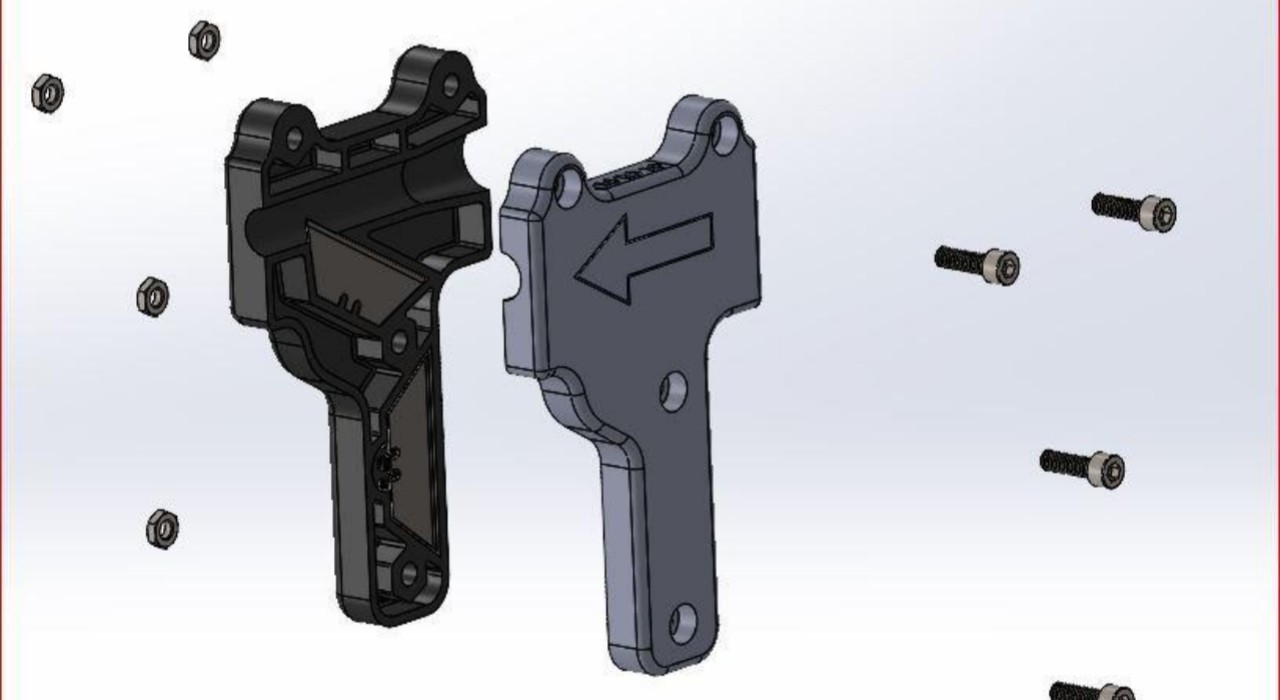
多零件方案与集成零件方案对比一览
以下是两种方式在装配和使用中的对比。
| 设计因素 | 多零件 | 少零件集成 |
| 装配工序 | 步骤更多,处理的地方更多 | 步骤更少,装配更快 |
| 对准点 | 每个接合处都靠手工对准 | 位置在打印中就已固定 |
| 紧固件 | 更多螺丝、螺母和垫圈要装 | 每台产品用的五金件更少 |
| 维护 | 单个零件容易更换 | 磨损区域被整合进去后更难换 |
| 设计灵活性 | 改一个零件不影响其余部分 | 小改动可能要重打整个零件 |
| 更换成本 | 低,只换坏掉的那个零件 | 高,因为要换整个零件 |
找出适合合并的零件
合并功能相近的零件
先从彼此相邻、功能相关的零件入手。以下情况最容易合并:
- 固定同一部件的支架和支撑件
- 用于设定固定高度的垫片和安装块
- 引导零件到位的导轨和定位结构
- 封闭相邻壳体的盖板
两个零件如果共同完成固定、定位或支撑同一对象,且彼此之间没有相对运动,就可以考虑合并为一个打印件。
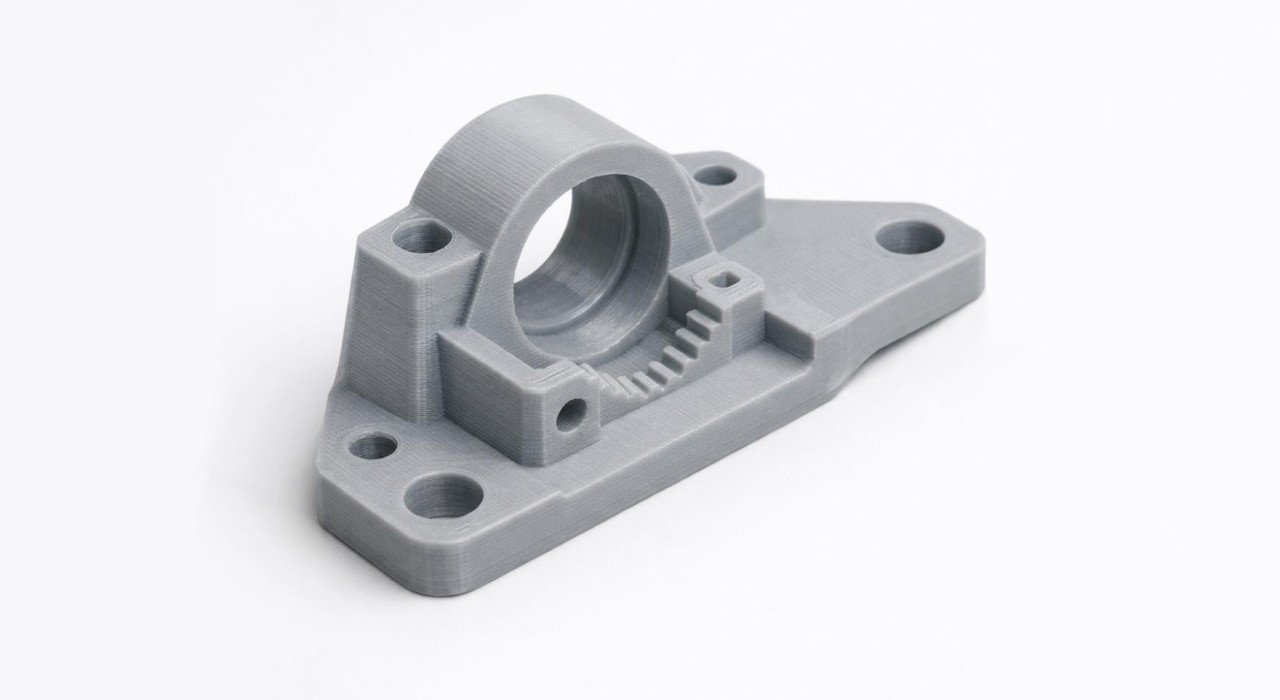
用打印结构替代堆叠五金件
传统装配中,功能往往由多个小零件分工完成。垫片负责高度,销钉负责位置,卡扣负责固定线缆。
3D打印让零件形状本身就能集成这些功能:
- 凸起的定位台
- 限制行程的集成限位
- 内置对准筋条
- 零件壁上的走线结构
- 替代小支架的安装耳
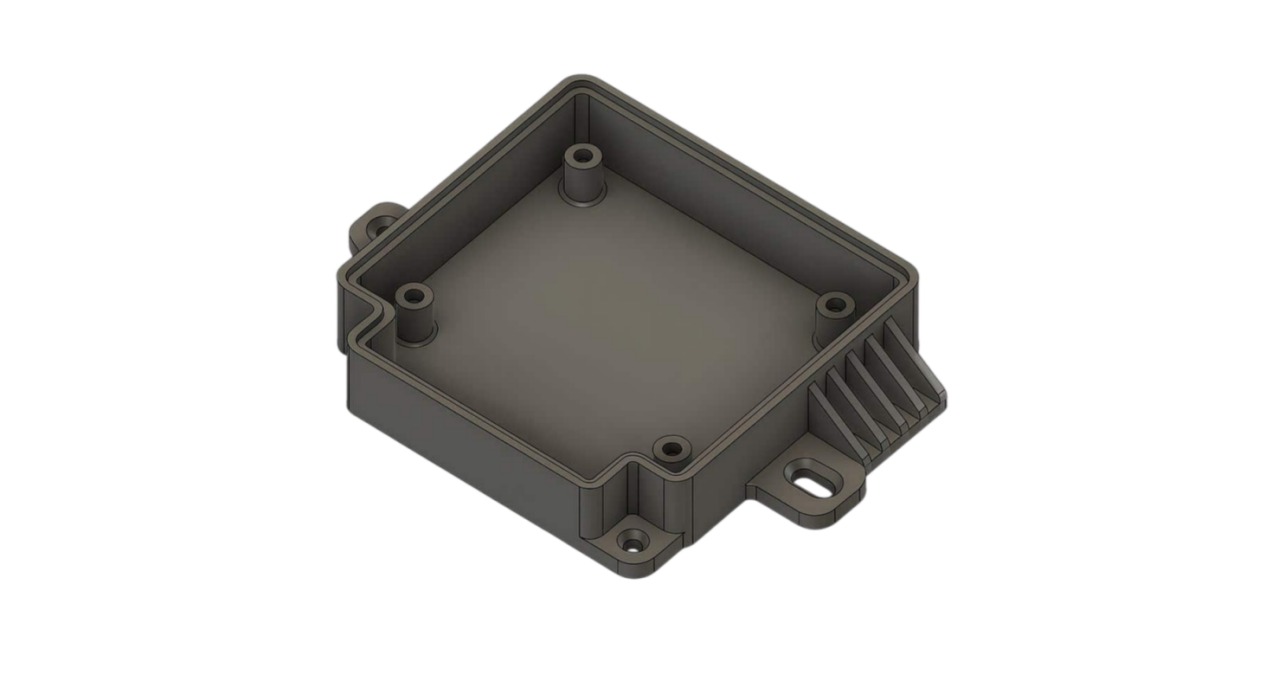
维修件保持独立
在合并任何零件之前,先完整梳理一遍装配流程,标出产品出厂后仍会被人接触或操作的每一个项目。以下这些不要纳入合并清单:
磨损件
轴承
密封件
电气连接器
可更换盖板
任何有定期维护计划的东西
面向装配的设计和面向维护的设计应该放在一起考虑。在工厂里装配快的产品,到了现场也必须能轻松拆开。
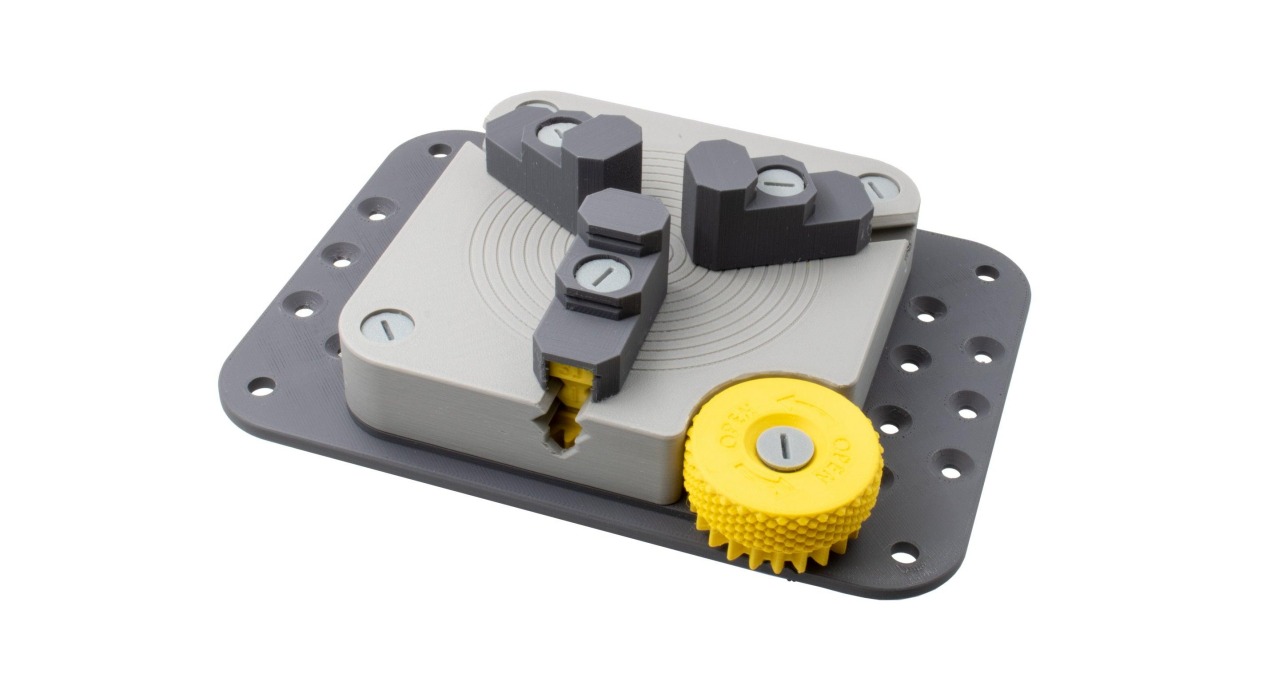
设计自定位零件,加快装配速度
加入内置定位结构
自定位零件能省去装配中找位置的时间,因为定位特征已经做在零件里了:
带对应凹槽的定位销
让一个零件在另一个零件上居中的凸台
沿长边的对准筋条
带键的卡扣和槽
有了这些特征,装配时就不用反复推、量、调再紧固。每件产品的位置也能保持一致,手工对准很难做到这一点。
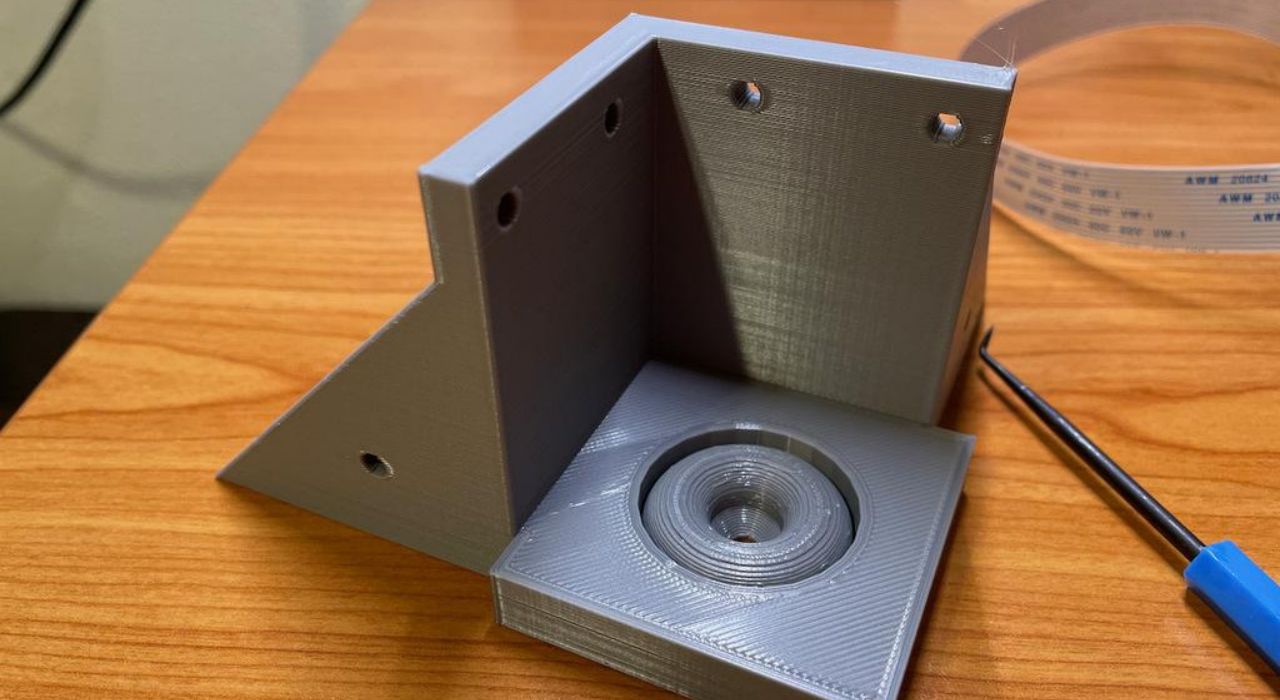
让装配方向一目了然
零件只要能装反,就一定会有人装反。最稳妥的做法,是让零件只能按正确方向装上去:
偏移安装孔,使孔位只能朝一个方向对齐
只在一侧设置键或缺口
让上下两端形状明显不同
表面加箭头或标记,作为辅助手段
用几何形状来防错,就不必依赖文字说明。新员工装配或客户自行安装时,也能减少出错。
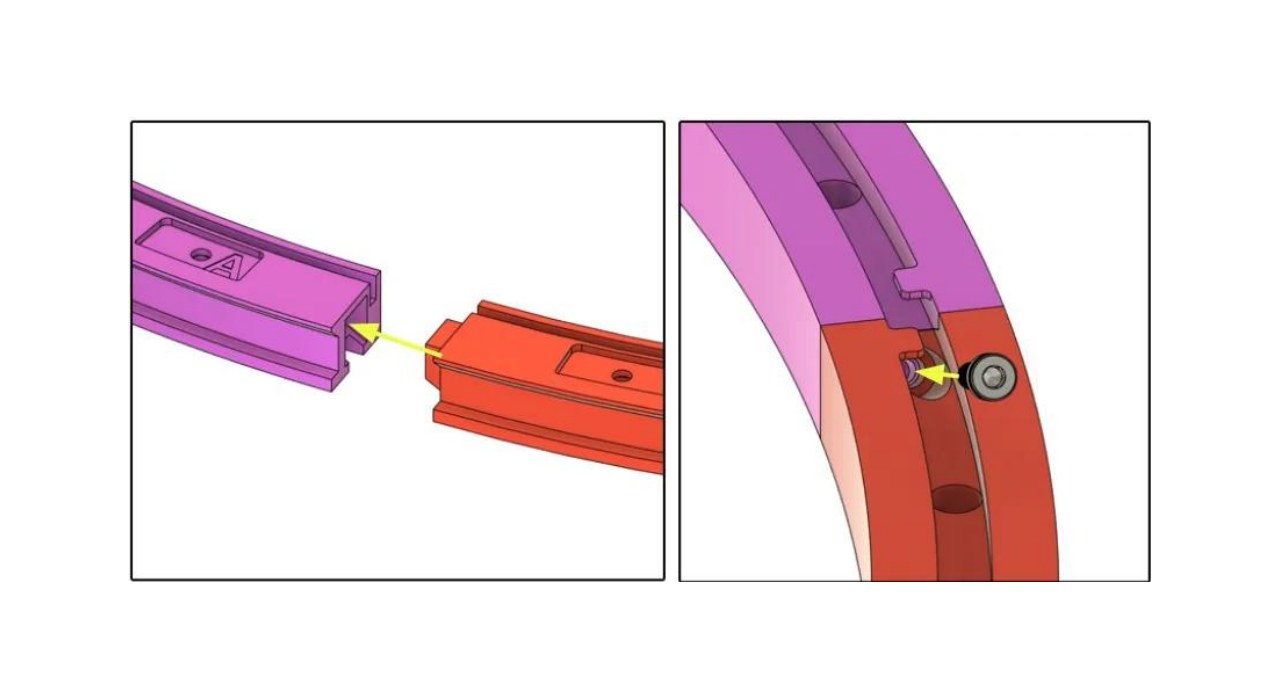
减少散装五金件
独立螺母、垫圈、小支架和卡扣容易丢失或遗忘,可以想办法把它们设计掉:
在零件上做一个口袋,把螺母固定住,方便拧螺丝
集成安装结构,让零件直接与相邻件螺栓连接
打印出保持结构,不用额外零件就能固定电路板或面板
3D打印在这方面比传统机加工更有优势。口袋、倒扣和内部形状在机加工中成本很高,在打印中几乎不增加费用。
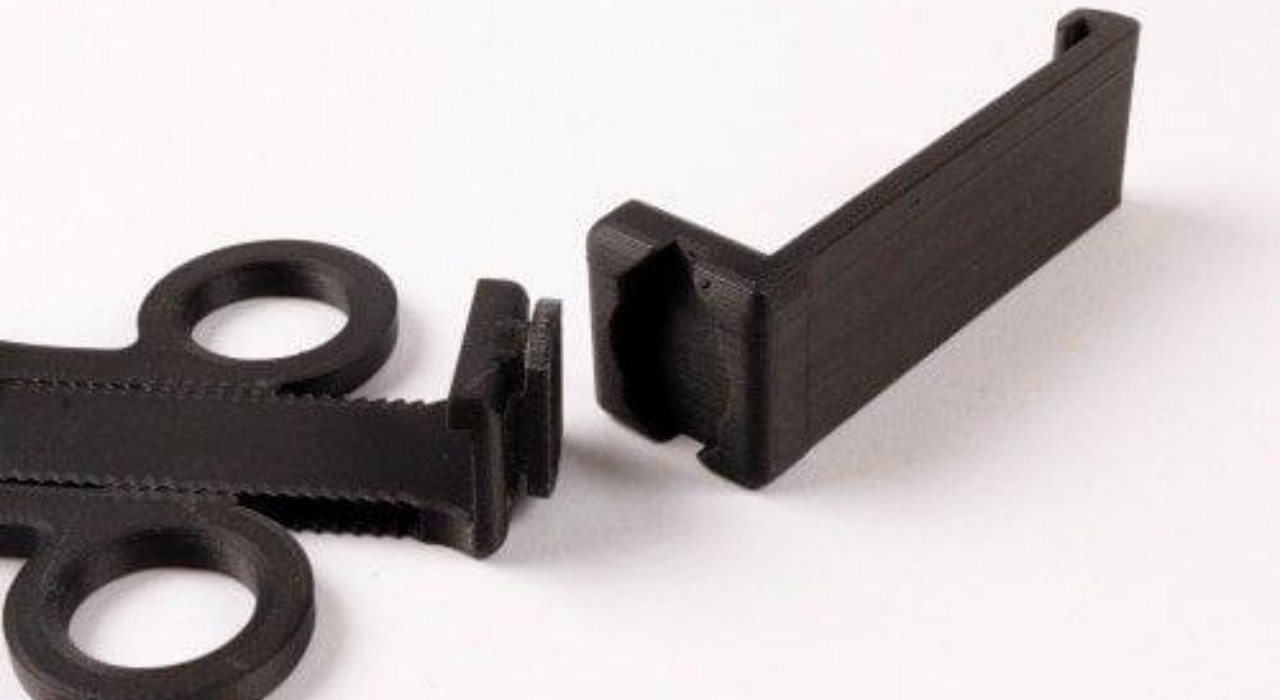
设计接口,确保可靠装配
控制零件之间的间隙
每对装配在一起的零件,都要提前规划装配方式。留间隙的装配,让零件能滑进去。滑动的装配,让一个零件沿另一个移动。压紧的装配,把两个零件固定住。
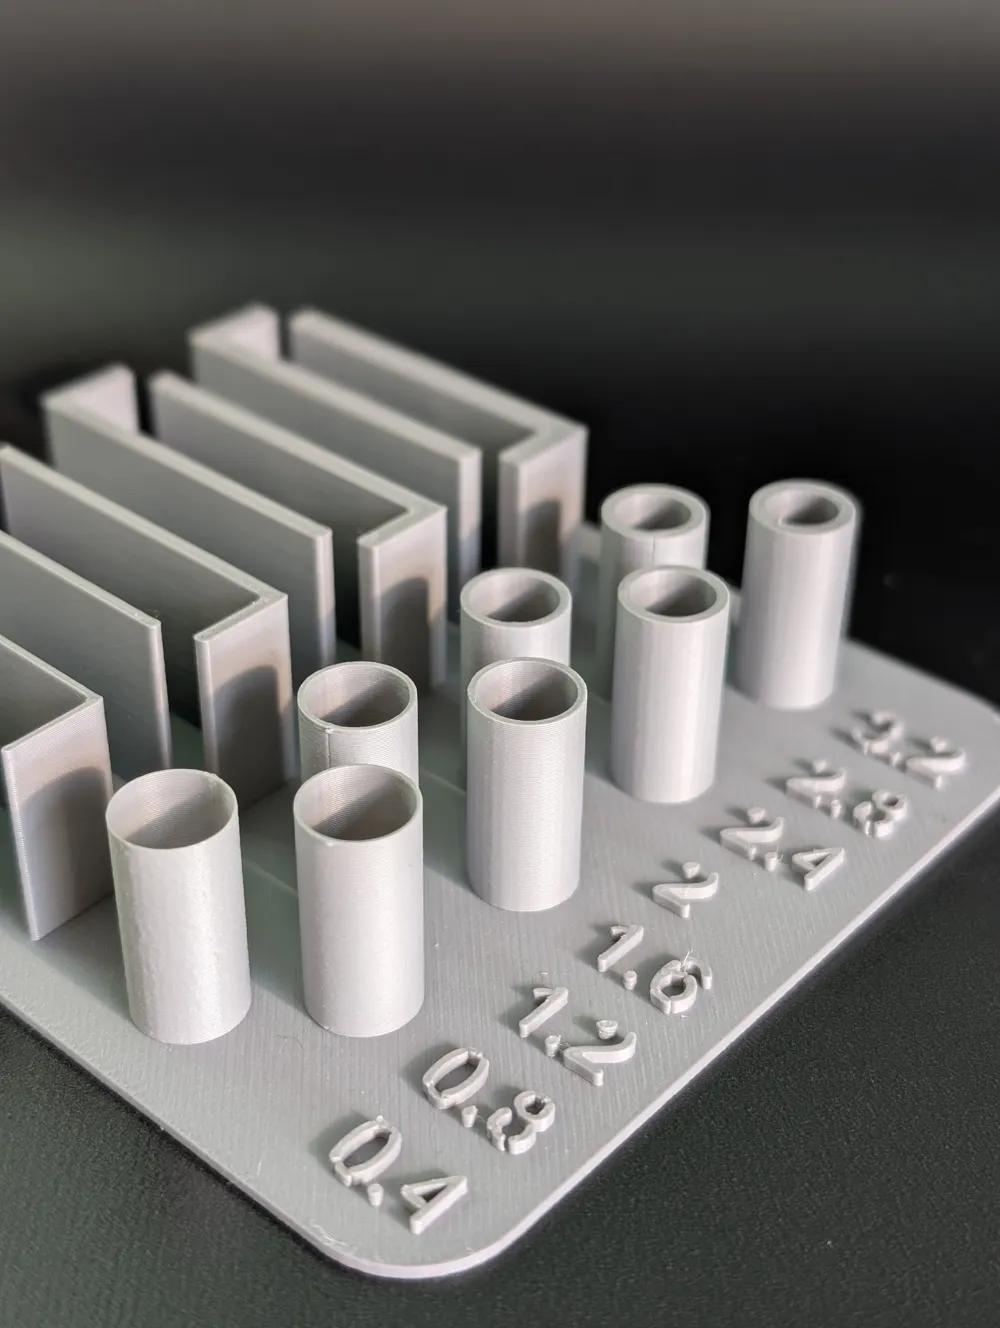
合适的间隙没有统一数值,跟打印工艺、材料和零件尺寸都有关系。装配要求应该按设备实际的加工能力来定,3D打印供应商们会据此帮你确定间隙。
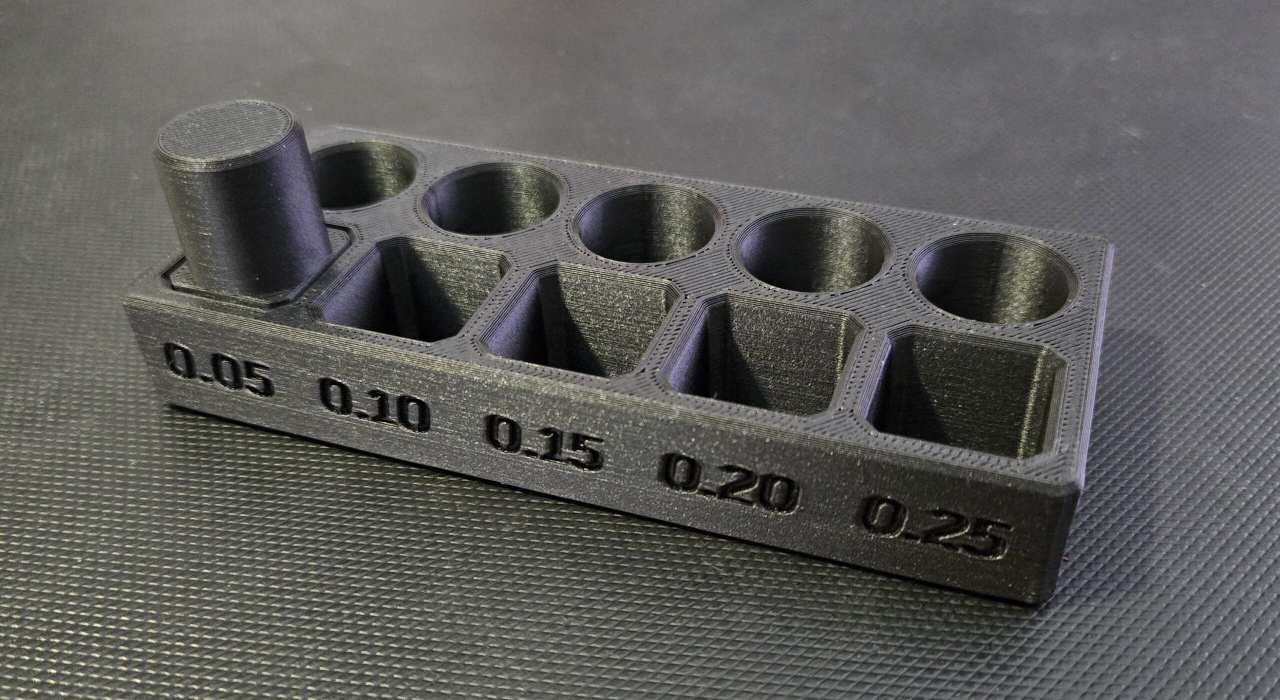
围绕实际打印公差来设计
每台打印机都有公差。有些特征打印出来会偏离CAD模型,装配时最容易出问题:
小孔偏紧,销钉和螺丝插不进去。
薄壁变形,卡扣配合失准。
长配合面沿长度偏移,一端出现缝隙。
大平面翘曲,盖板盖不平。
深内部特征难清理、难检查。
对装配影响大的特征,正式生产前先单独打一件验证。样品里带上孔、槽和卡扣,试装之后就知道哪里需要调整。
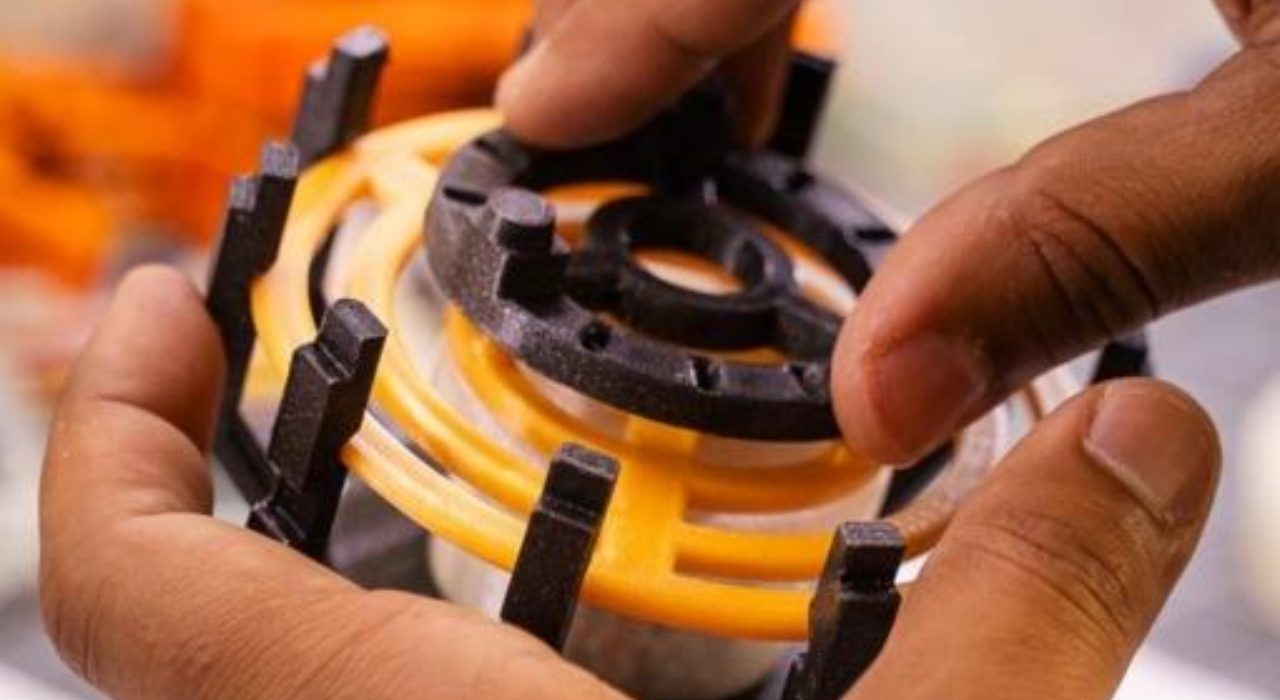
提前规划螺纹和嵌件
紧固点应在设计初期就确定。每种方案对空间和形状的要求不同:
打印螺纹,适合大直径粗牙螺纹和轻负载,比如盖子和瓶盖
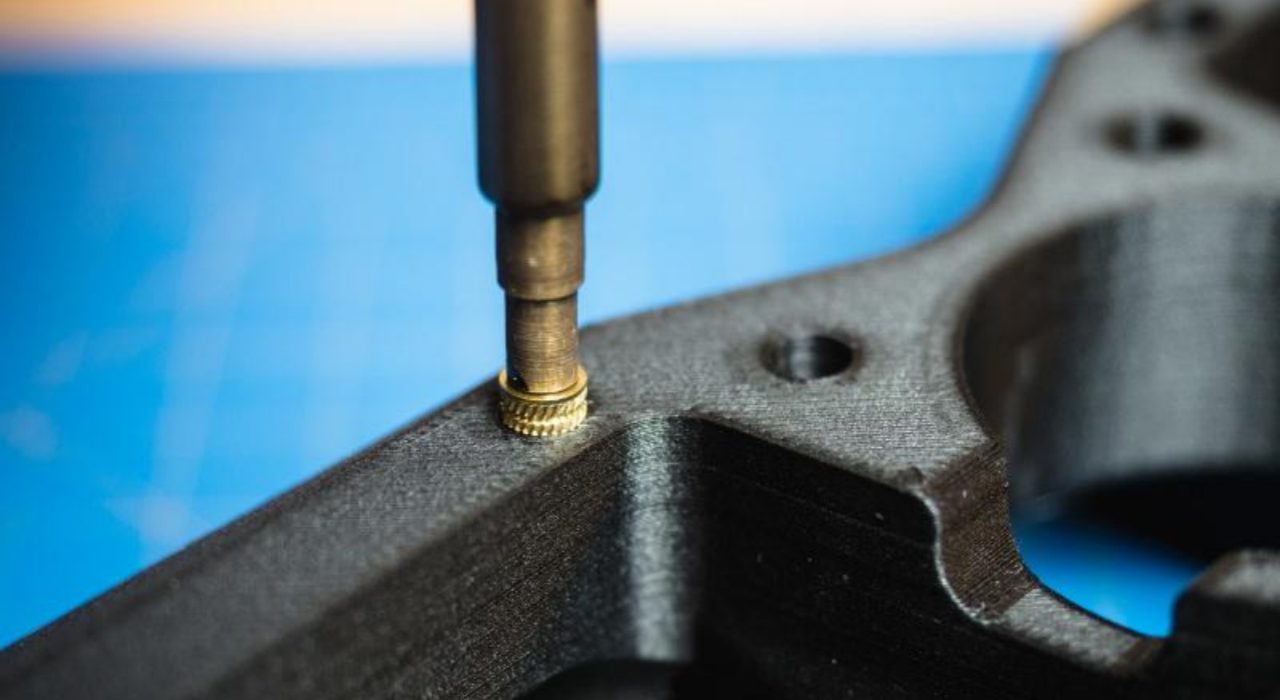
热熔铜螺母,能在尼龙等受热软化的塑料中提供持久螺纹
金属螺纹嵌件,用于接头需要承受较大力量的地方
通孔配螺栓螺母,适合两侧都能操作的情况
螺纹和嵌件从一开始就要纳入设计。每个紧固件的受力方向需要明确,零件装配完成后工具能否伸到每个紧固件也要确认。
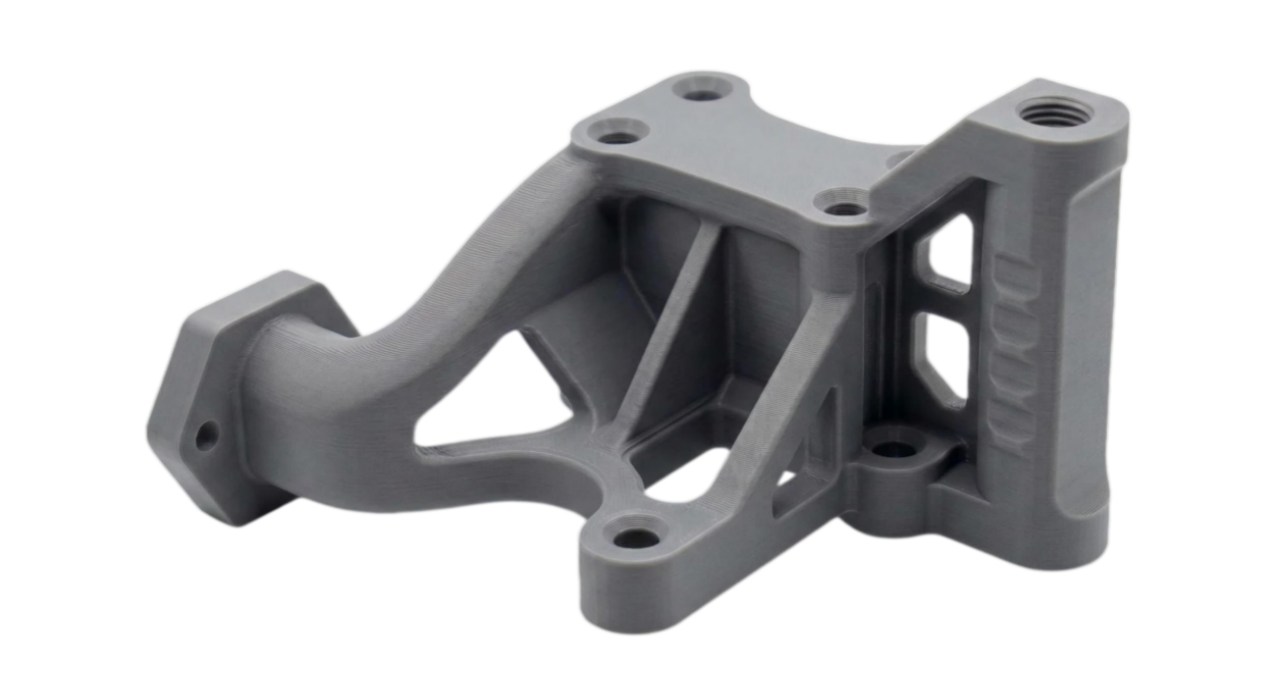
利用3D打印几何形状减少装配步骤
整合支架和安装结构
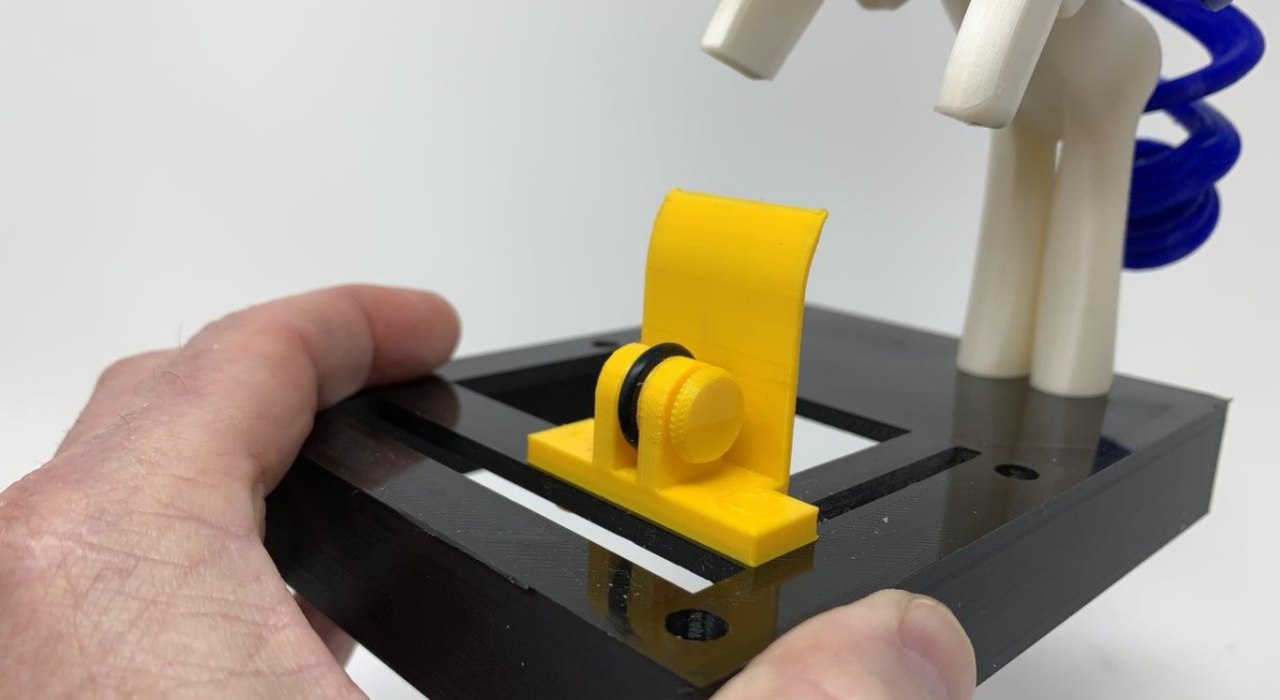
很多组件里都有这样的零件,它们唯一的工作就是连接另外两个零件。常见的堆叠方式是壳体、支架、垫片、紧固件。用3D打印,这些连接结构可以直接并入主体零件。
支架和垫片只是为了装配才存在,去掉它们对产品没有任何损失。检查设计时,先看哪些零件纯粹为了固定其他东西而存在,这些是最该被合并或去掉的。
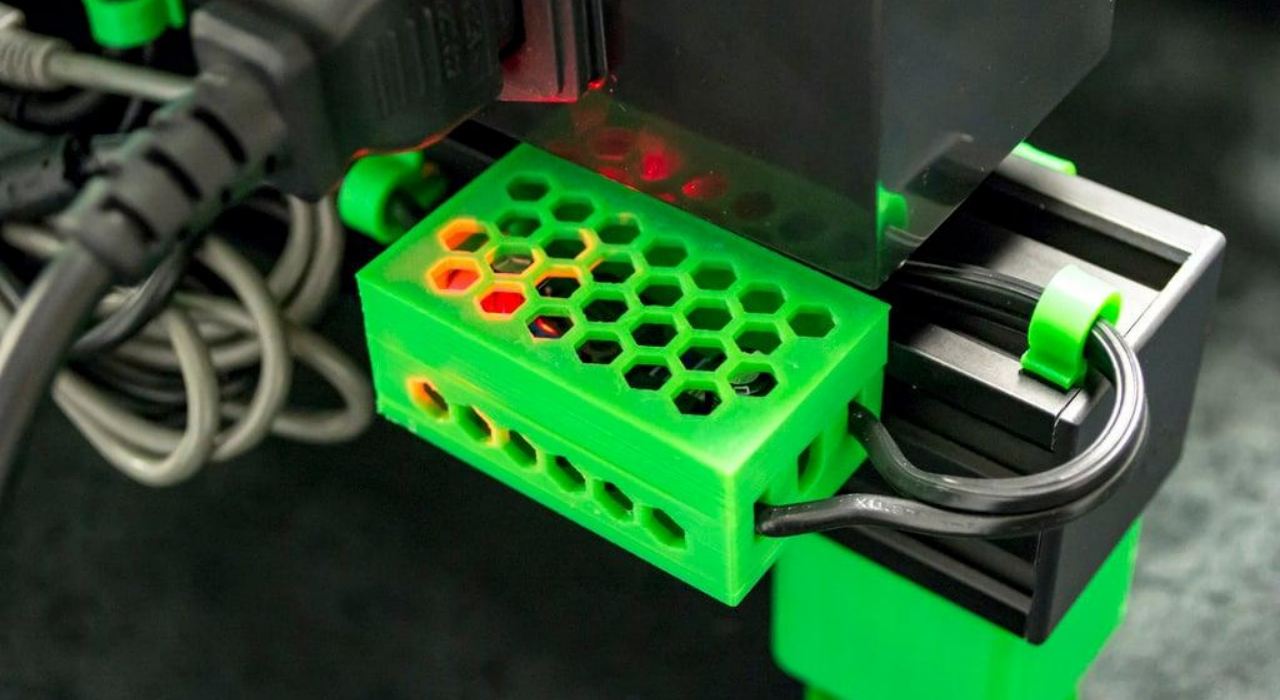
加入走线和固定结构
线缆的固定和走线是减少装配步骤的好机会。扎带、粘性固定座和独立卡扣安装繁琐,又几乎不承受机械负载,适合直接打印在主体上:
卡住线缆的线夹
沿壁面的走线槽
连接器附近的应力释放结构
拐角和出口处的导线导引
装配时只需将线缆压入,走线清晰,后续检查也方便。
有选择地使用一次打印成型结构
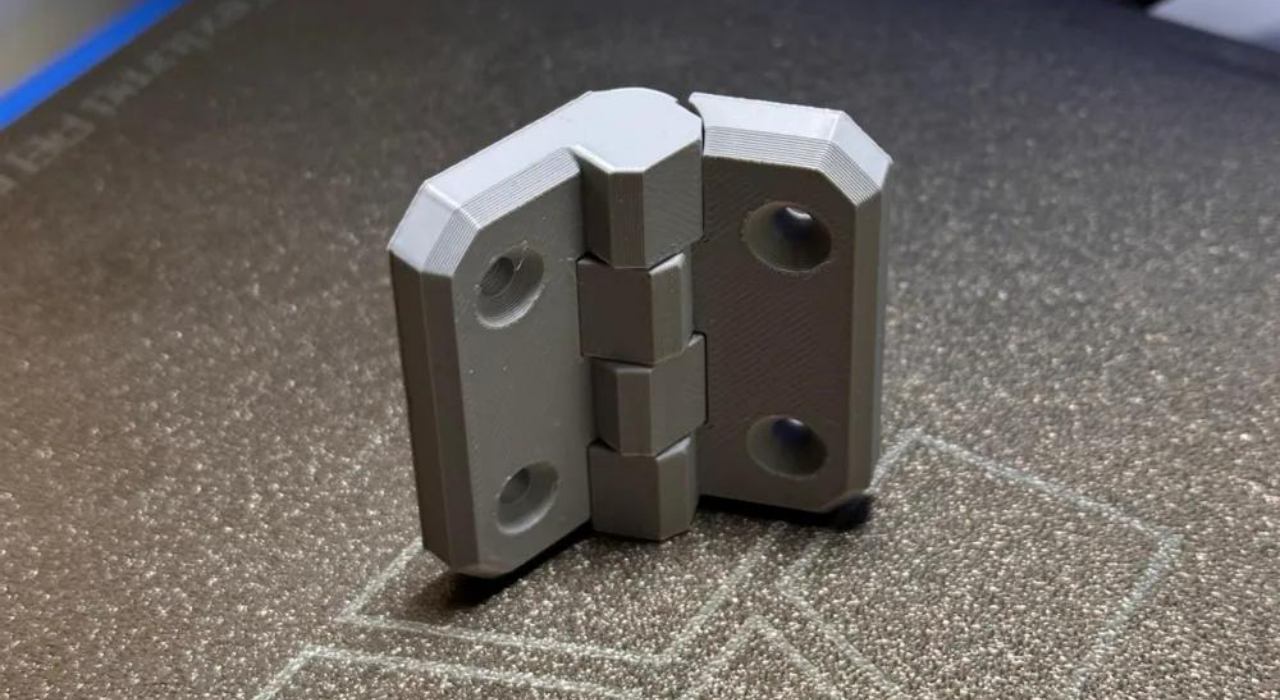
一体成型让运动部件打印完成时就已经装配到位。它适用于铰链、活动连杆、捕获组件和简单机构。
不要仅因一次打印出成品听起来省事就贸然选用。先逐项确认:
清理,松散的粉末或树脂能否从关节中排出?
支撑或残留材料,内部是否有东西阻碍运动?
运动间隙,间隙是否足够大,运动时会不会太松?
磨损,多次循环后间隙会如何变化?
功能可靠性,关节是否需要与产品同寿命?
如果关节需要长期顺畅工作,独立销钉或标准铰链可能更合适。
在零件合并和可打印性之间找平衡
避免难以打印和检查的几何形状
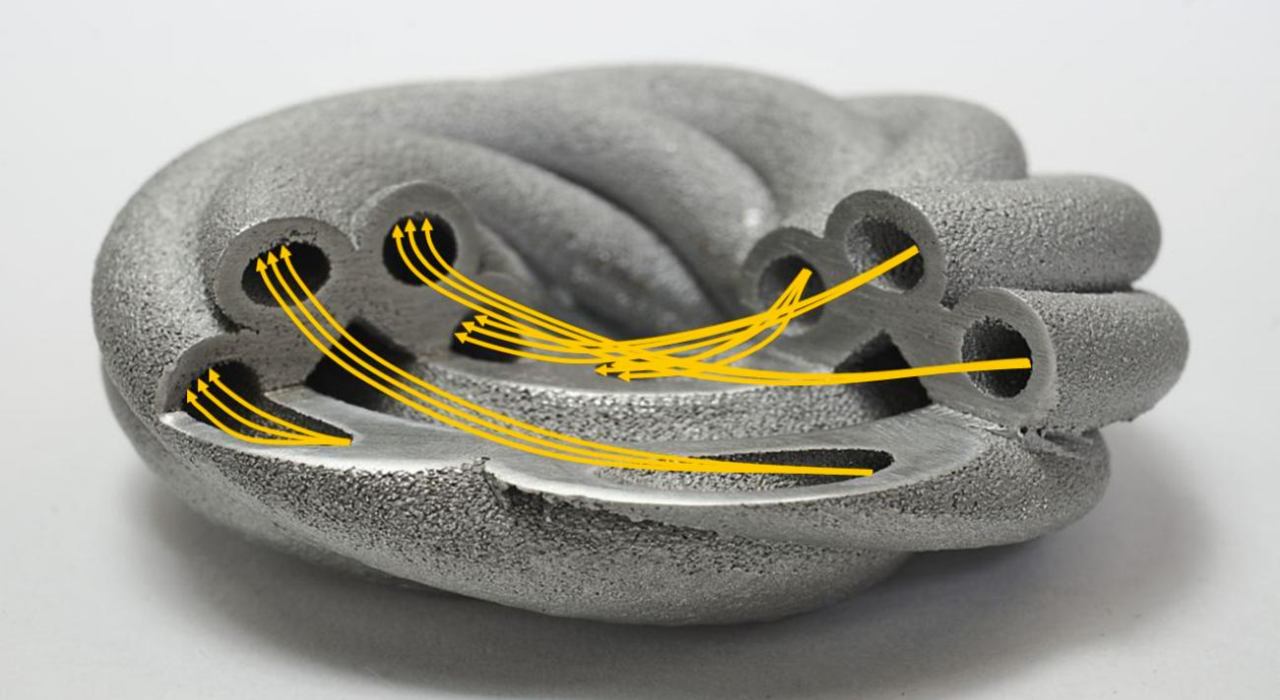
合并过头,零件本身就会出问题。以下情况需要警惕:
- 支撑难以去除
- 封闭空腔困住树脂或粉末
- 内部区域工具或手都伸不进去
- 成品零件上有些尺寸无法测量
- 表面难以打磨、喷砂或涂覆
如果清理、检查和后处理无法在合理时间内完成,价格和交期就会受到影响。
在功能边界处拆分大零件
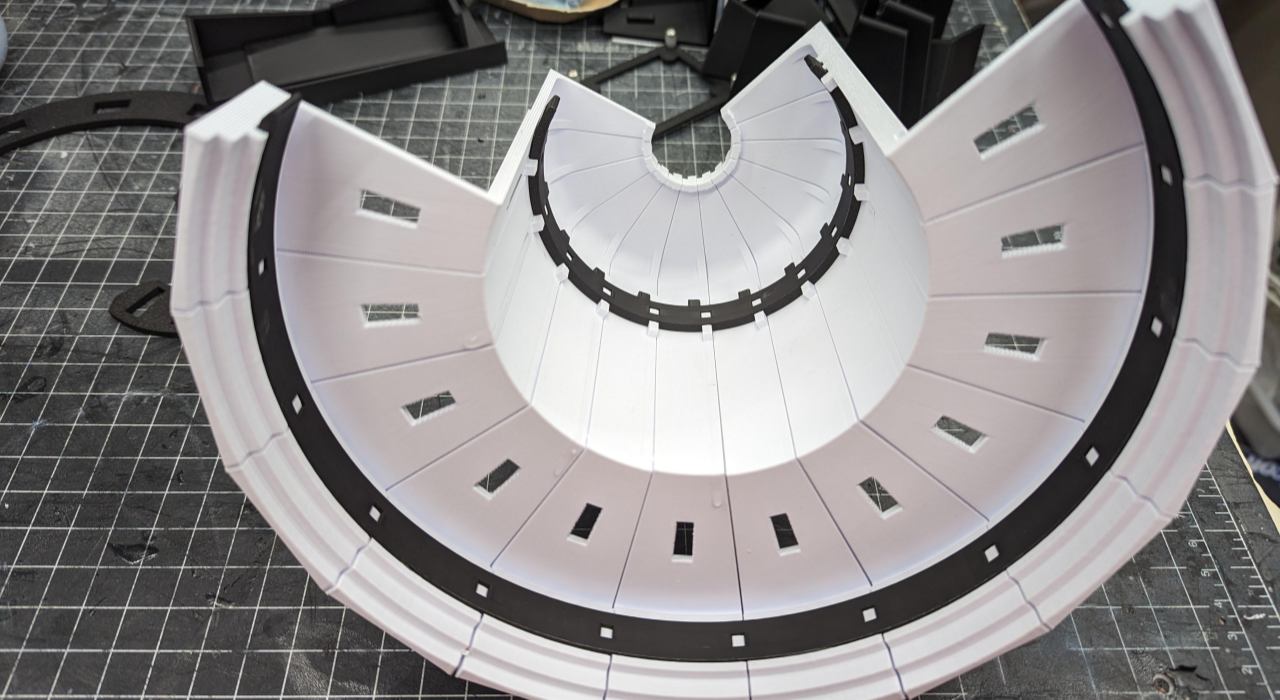
有些设计拆成几件反而更好。遇到以下情况时,我们会考虑拆分。
零件超出打印幅面
没有哪个摆放方向能让所有关键面都打好
可见表面需要比隐藏面更精细的表面质量
主要机械负载会穿过打印的薄弱方向
后处理和检查在较小零件上更快
大件运输风险高或成本高
拆分时,接缝应放在产品自然的分界处,比如底座和盖子之间,并加入定位结构,让各件拼合时能整齐对齐。
通过零件合并提升产品性能
减少接头处的薄弱点
螺丝会因振动松脱,缝隙会进灰尘和湿气,出厂时对齐的零件,用几个月也可能错位。产品本来就不需要的连接,去掉之后,这些问题也就不存在了,结构反而更完整。
通过集成几何形状改善负载传递
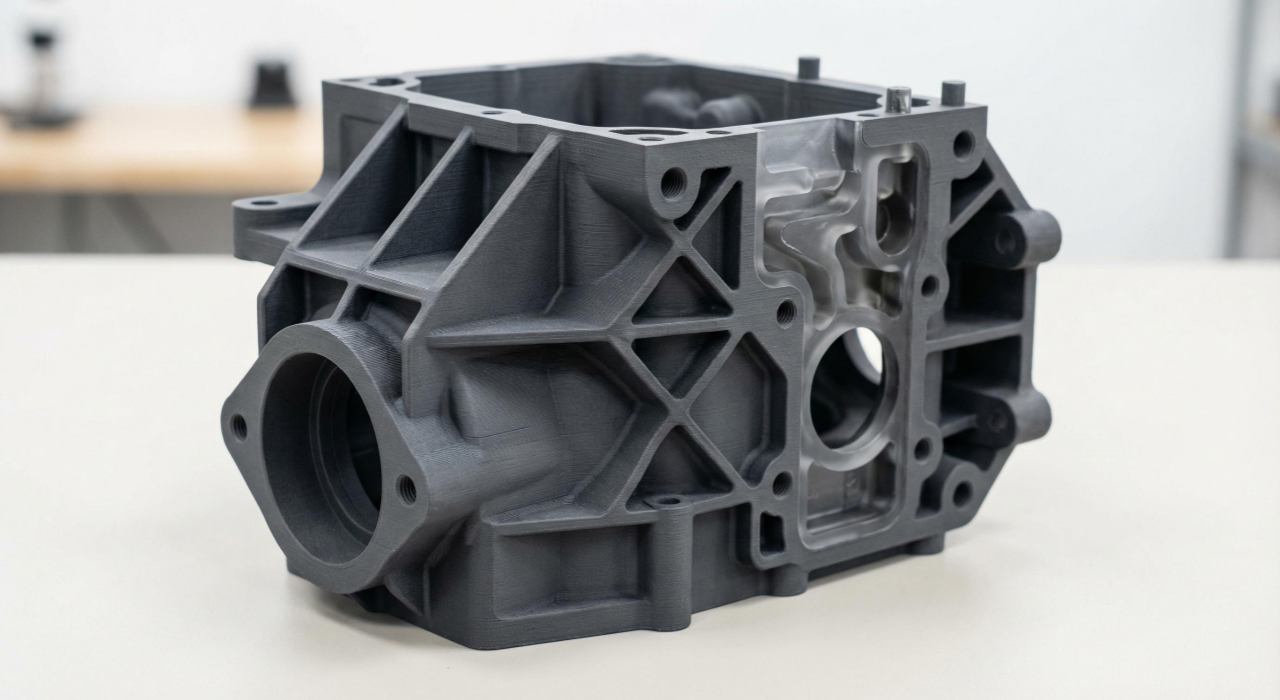
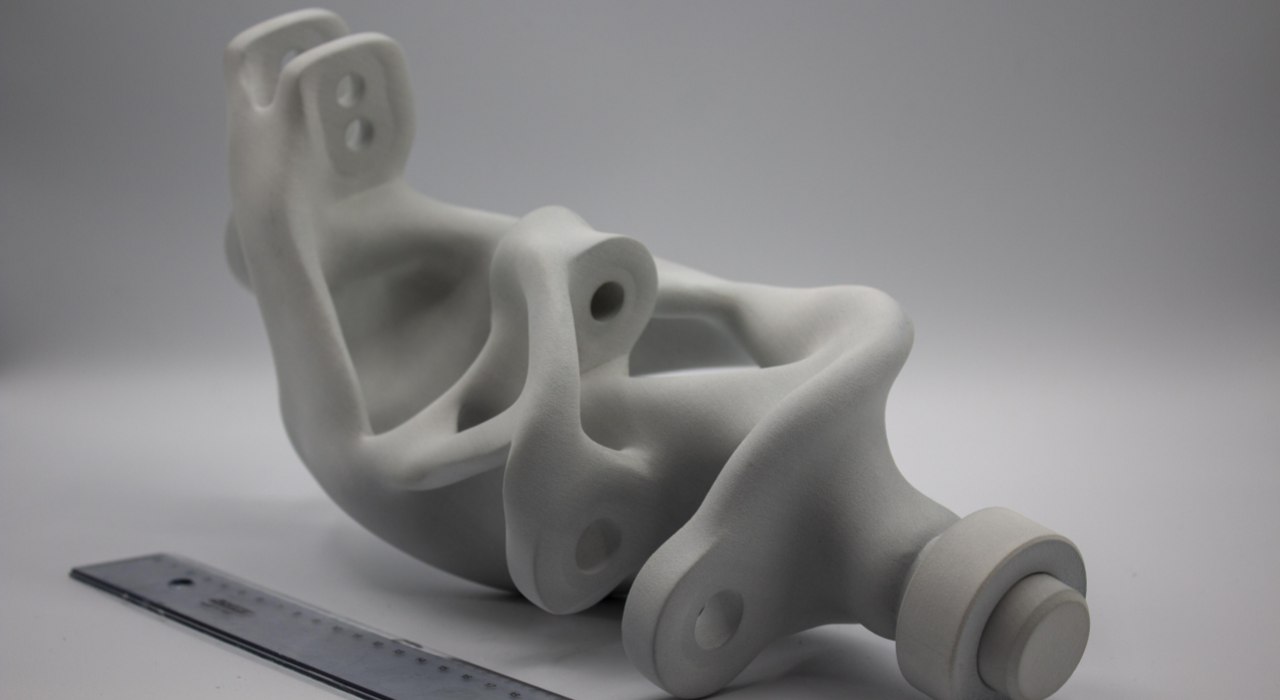
用螺栓把多个零件叠起来,力只能通过几个小接触面传递。整体打印件则可以把力分散到整个形状上。可用的结构包括:
- 集成筋条,用很少的增重加强壁面
- 用圆角过渡代替尖锐内角
- 螺丝点周围加加强凸台
- 用结构腹板把安装点连接到主体
材料顺着受力方向分布,载荷在零件内部传递更顺畅。设计得当的合并零件,最终可能比它替代的组件更轻、更坚固。
控制热运动和机械运动
整体件有时反而不如分体连接。分体连接给产品留出了活动空间,实心整体件会把这部分空间挤掉。检查产品是否需要应对以下情况:
热循环或户外使用带来的热膨胀
反复加载
振动
需要弯曲的柔性部分
如果有这些情况,就要留出活动空间。开槽、做一段更薄的柔性结构,或预留间隙,都能避免刚性零件在原本可以轻松应对的工况下开裂或变形。
这些零件应该合并吗?
| 问题 | 是 | 否 |
| 这些零件是否执行密切相关的功能? | 考虑集成合并 | 保持分离 |
| 它们是否需要相同材料? | 更适合集成 | 仔细评估 |
| 维护频率是否较低? | 更适合集成 | 保持可更换 |
| 集成是否能改善载荷传递? | 强候选 | 收益有限 |
| 是否会产生难加工的内部几何结构? | 评估打印方式 | 更适合作为候选 |
| 新零件是否仍可检验和完成表面处理? | 继续 | 考虑拆分 |
| 是否减少了实际装配操作? | 强候选 | 减少零件数量可能价值不大 |
总结
迅捷拥有十余年3D打印经验,支持 SLA、MJF、SLS、FDM 和金属 3D 打印。把你的 CAD 文件发给我们,并简单说明产品如何装配、如何维护。我们的工程师会帮你判断哪些零件可以合并,哪些应保持独立,以及适合哪种打印工艺。
你将获得实用的面向装配的设计反馈、关键配合的测试打印,以及由同一供应商交付的量产零件。今天就联系我们,免费获取项目报价。
常见问题
1、同一个零件承担多个功能,会不会更容易坏?
看功能之间有没有冲突。承力、定位、导向可以合并。密封、绝缘、耐磨最好分开。面向装配的3D打印设计,目标是减少零件数量,同时理清受力路径。把功能都揉进一个零件,并不能提升产品性能。
2、螺纹直接打印行不行?
小螺纹直接打印,效果大多不好,容易滑牙、拧不紧。受力不大还能勉强用,更稳妥的做法是留孔,装螺母或热熔嵌件。减少零件数量,省的是多余的转接件,标准紧固件不能省。装配顺畅,反复拆装不掉牙,才算提升产品性能。
3、对于必须拆分的零件,该如何进行连接?
这取决于负载情况以及连接处是否需要再次拆开。如果连接处需要重新打开,使用螺钉配合嵌件是合适的方案。如果是永久性连接,可以使用粘合剂,采用打印燕尾槽或搭接结构则能增加粘合接触面积,从而增强连接强度。