


3D打印部件能否做到气密或水密?设计、材料和测试
密封是3D打印项目中最容易被忽视的环节之一。迅捷经常被客户问到,打印的外壳、管道或小容器能不能装水或装气而不漏。答案是可以,但前提是工艺、设计、材料和测试从一开始就统一规划。
本指南介绍3D打印密封件的预期效果、需要指定的参数,以及出货前如何确认结果。
3D打印零件中气密与水密的含义
气密不等于水密
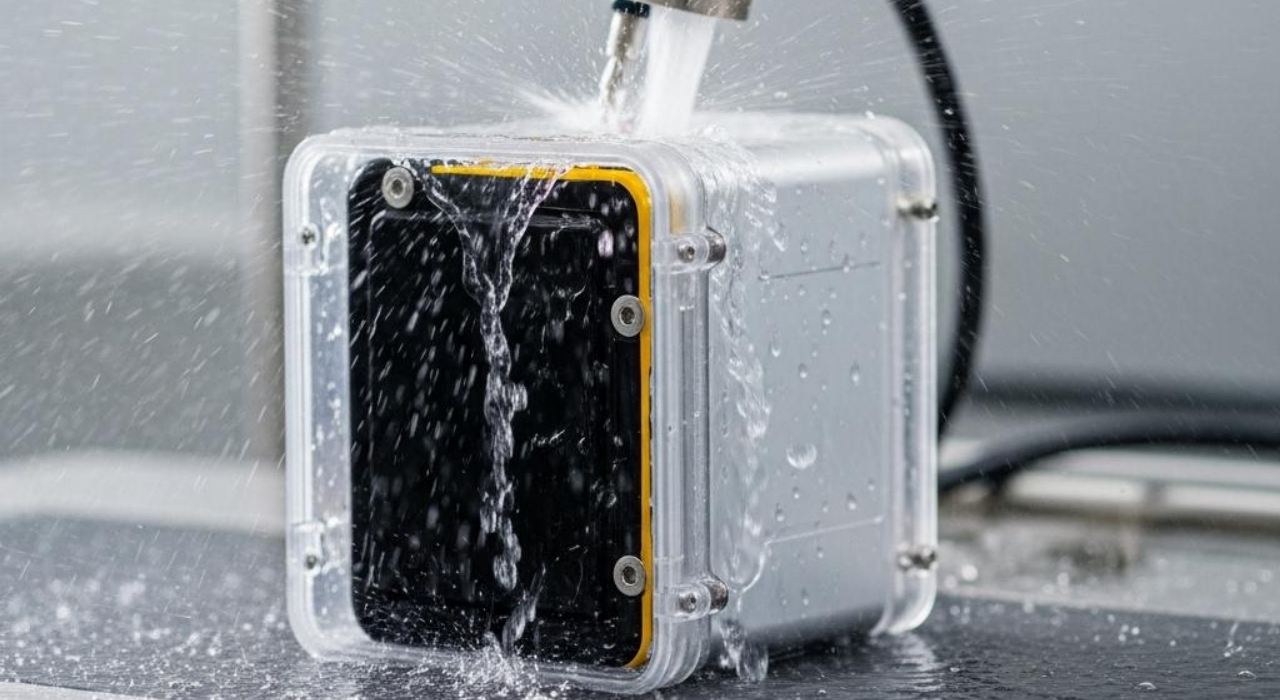
水分子比大多数气体分子大得多。打印容器装水可能几个小时不漏,但空气照样能从层间缝隙或材料内部的通道跑出去。
零件如果涉及压缩空气、真空或任何加压气体,灌水检查根本说明不了问题。需要先定好压力、温度和可测量的气体泄漏限值,再按这个条件去验证。
举个例子,尼龙外壳装水没问题,但低压下做压力衰减测试可能就不合格。这很正常,不是技术缺陷。
防溅、浸泡与压力密封
询价时您可以先说明零件实际接触液体或气体的方式,可以按三个等级来界定:
防溅:偶尔接触雨水、清洁喷雾或冷凝水。
静态浸泡:零件在已知深度的液体中放置规定时间。
压力或真空密封:零件需要承受内外压差。
不同等级的设计和验证方式不同。知道了深度、时长、压力、温度以及接触的流体,报价会更加准确。
哪些3D打印工艺最适合密封零件?
FDM:适合低压零件,需附加密封处理
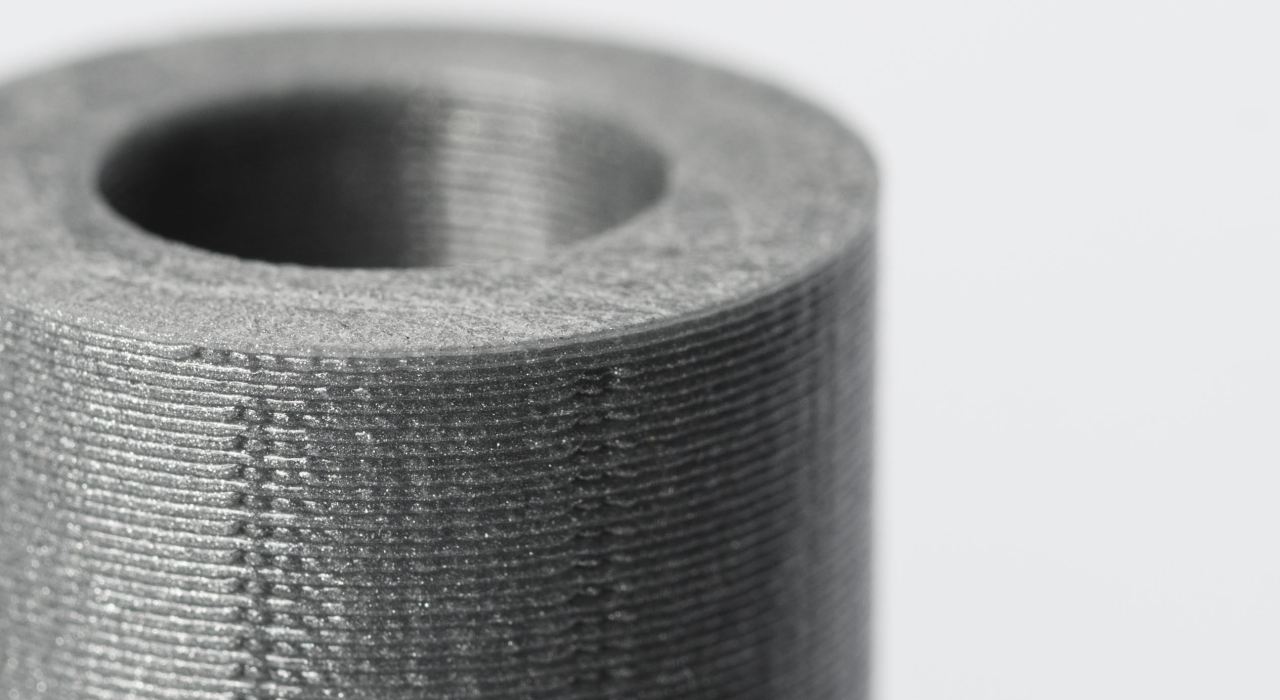
FDM靠逐层堆叠挤出的塑料线条成型,线条之间、层与层之间都会留下微小间隙。表面看着密实,内部仍可能形成微观泄漏通道。做瓶子、外壳,或需要短时、低压接触液体的管道时,FDM零件通常要再做一道密封处理,比如:
把环氧或聚氨酯密封树脂刷涂、浸渗进壁体
对ABS等兼容材料做蒸汽平滑
先上密封底漆再涂保护面漆
SLA:光滑表面与精细外壳
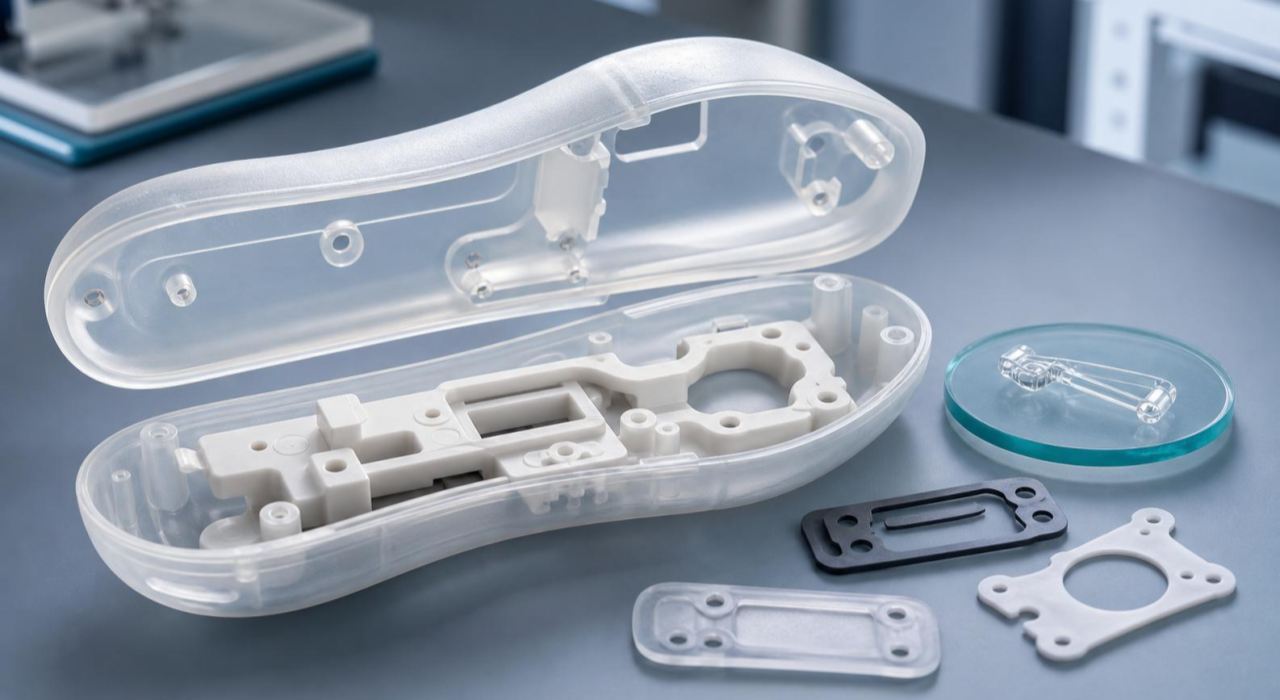
SLA用光逐层固化液态树脂,成型表面致密光滑,在密封性上有先天优势。适合:
小型流体接触原型
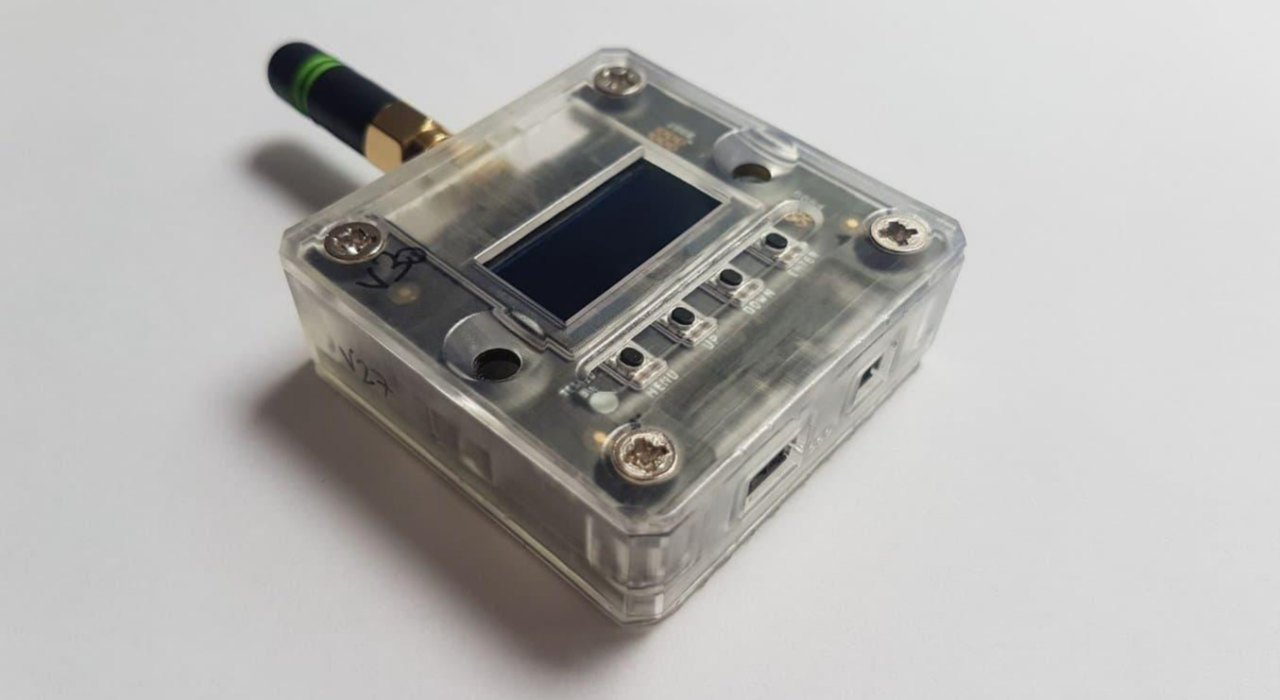
紧凑型传感器和电子外壳
镜片、端盖和观察窗
不过,确定用SLA做密封件之前,必须确认所用树脂在接触流体时表现稳定。有些树脂几周内就会吸水,有些在热液体中会软化,还有些在紫外线下会发黄。表面光滑并不代表密封性能就一定可靠。
SLS和MJF:功能性尼龙件
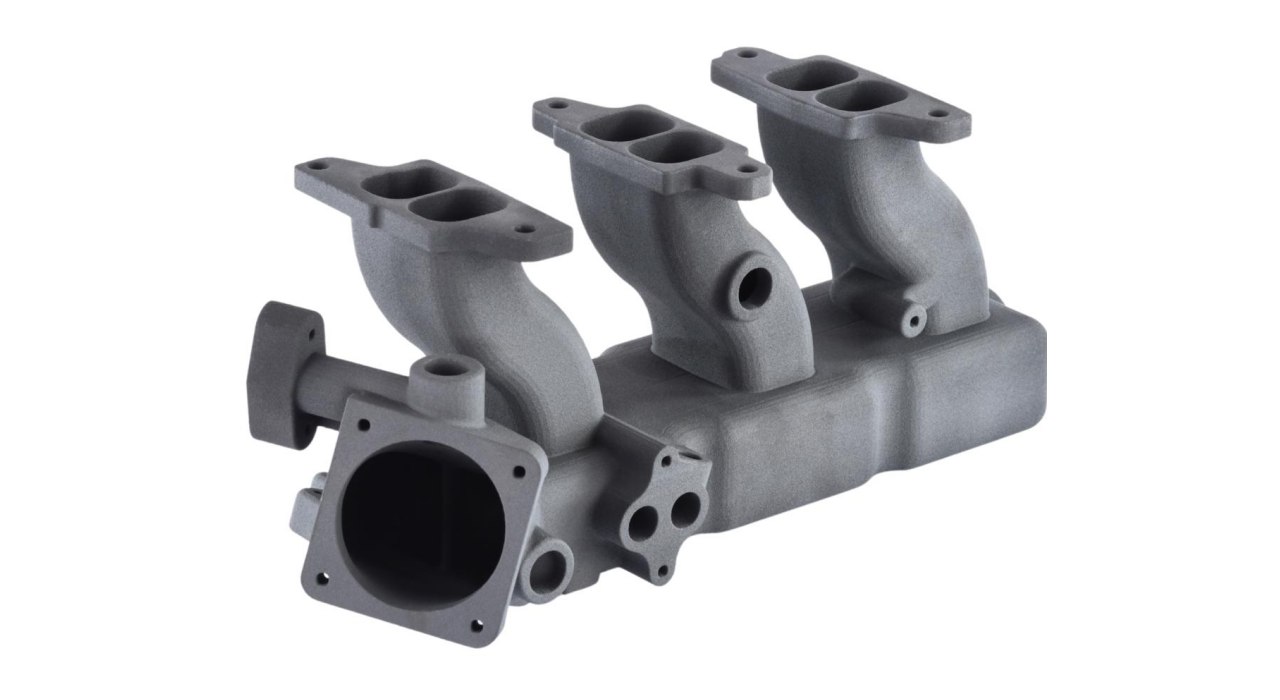
SLS或MJF打印的PA12和玻纤增强尼龙,机械性能足以承受功能载荷。壁体坚韧且带一点弹性,可以打螺丝、做卡扣、装垫片。问题出在表面多孔,这些微孔会缓慢渗液渗气,除非额外做密封处理。
需要密封时,我们通常:
在整个表面施加溶剂型或环氧密封剂
在压力区域增加壁厚余量
设计垫片槽,而非依赖打印平面直接贴合
未处理的SLS或MJF外壳能防溅,但要做气动或真空用途,不增加额外工序很难达到密封要求。
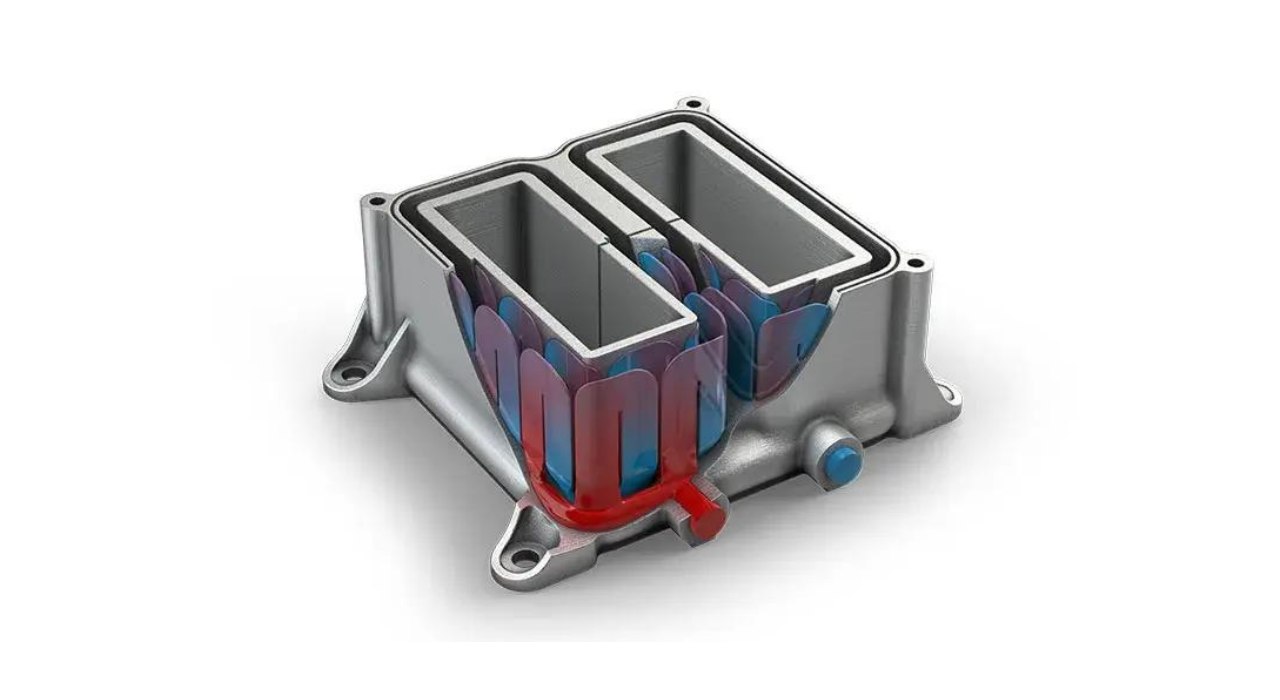
金属3D打印:应对严苛功能件
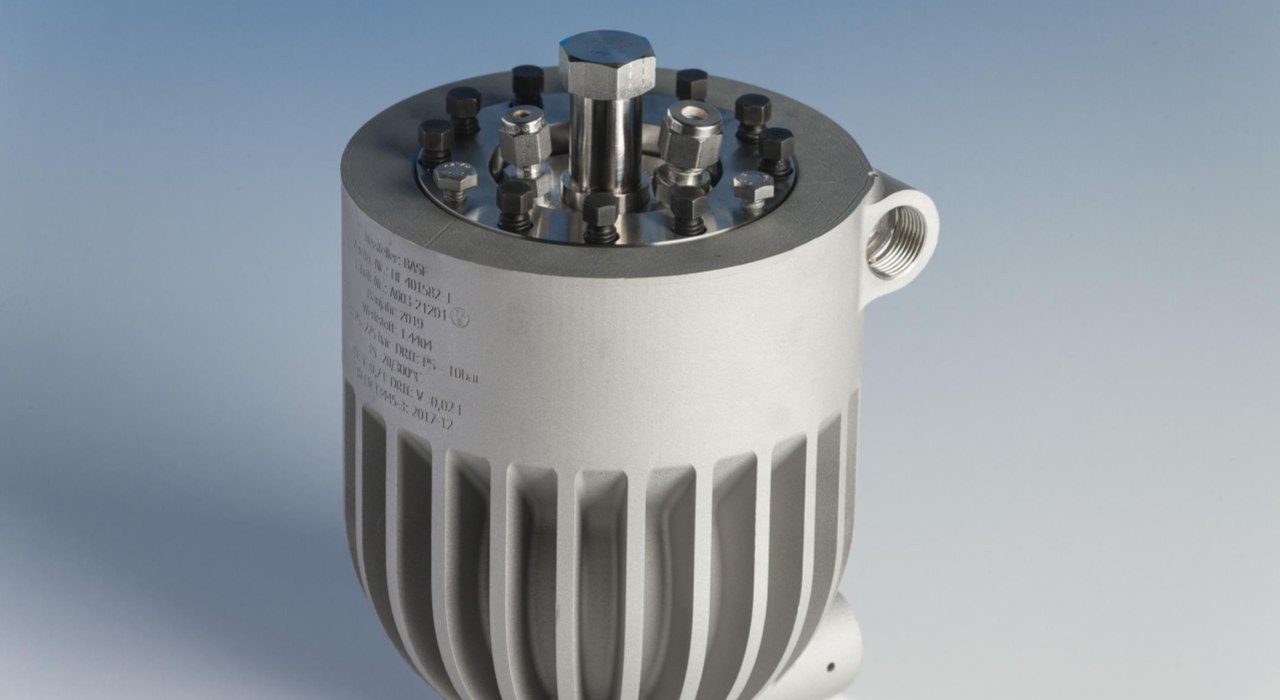
热量、压力或化学暴露超出聚合物打印件的能力时,可改用DMLS或SLM金属增材制造。铝、不锈钢和钛零件适用于歧管、冷却块和小型压力容器。
金属材料本身并不能保证密封。内部孔隙、支撑痕迹和粗糙的内部通道同样会导致泄漏。关键表面需进行机加工,密封座要加工到尺寸,出货前还需做压力测试。
各3D打印工艺密封性能对比
| 打印工艺 | 潜在优势 | 主要密封关注点 | 买家应考虑的事项 |
| FDM | 易于实现原型制作和灵活几何形状 | 层间间隙和挤出缺陷 | 密封处理和成品测试 |
| SLA | 精细细节和光滑表面 | 树脂适用性和长期暴露 | 树脂选择、壁完整性和密封界面 |
| SLS | 功能性尼龙零件和复杂几何形状 | 孔隙率和表面状况 | 材料特定测试和可能的密封处理 |
| MJF | 用于小批量生产的功能性聚合物零件 | 表面孔隙率和所需防漏性能 | 合适的后处理和尺寸验证 |
| 金属增材制造 | 复杂金属几何形状和金属性能 | 内部缺陷和表面状况 | 密度、机加工和压力/泄漏测试 |
为应用选择合适的密封方案
电子与传感器密封外壳
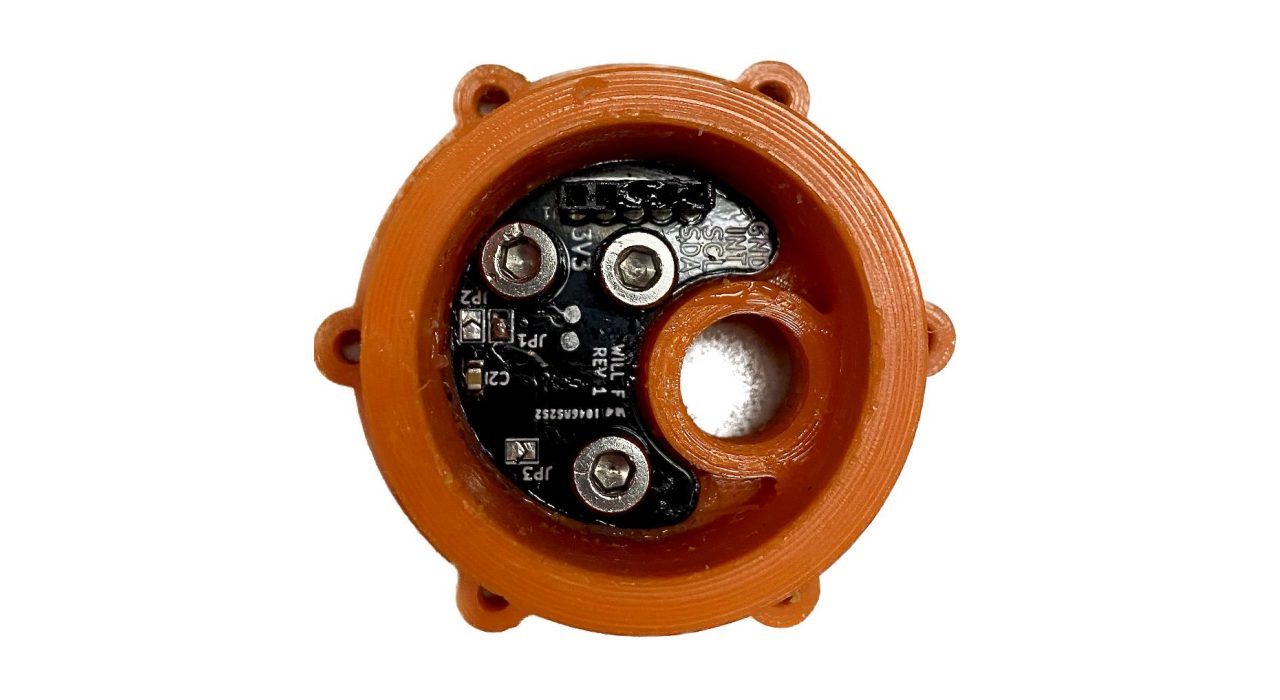
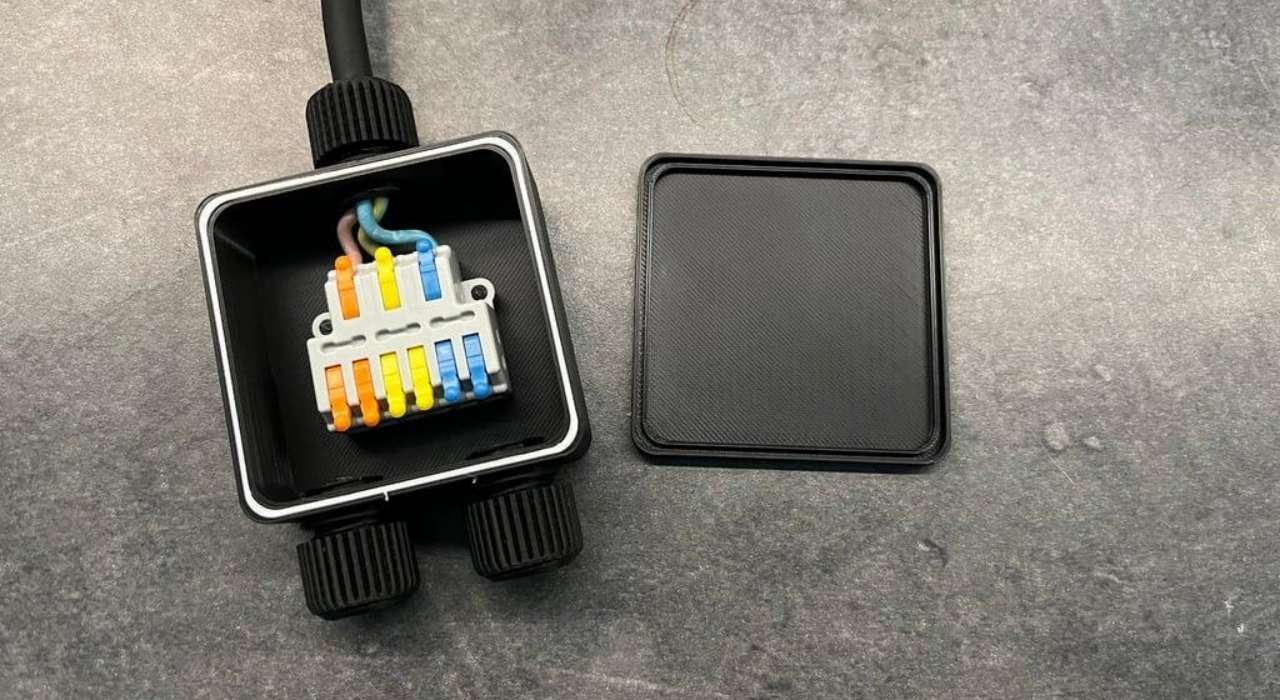
户外电子设备会碰到雨水、灰尘、湿气和偶尔冲洗。一体式打印外壳能应对轻度防护。要达到更高防护等级,就得靠盖子、垫片和密封电缆入口。
注意这些小细节:
穿过密封边界的螺丝柱和螺纹嵌件
电缆接头和连接器法兰
盖子与本体之间的搭接宽度
带疏水膜的均压通气孔
漏装一个电缆接头,比主体外壳更容易成为泄漏点。
风管与低压气动零件
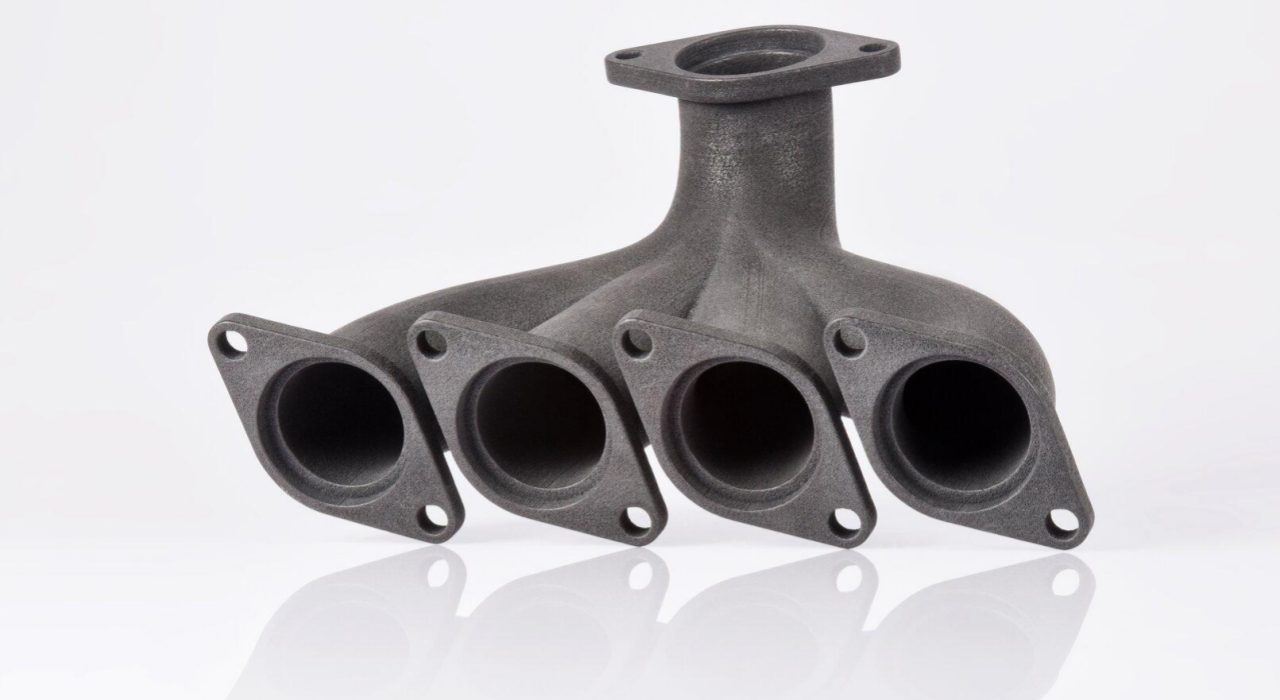
定制风管、气流转接头和机器人末端歧管多在低压下工作,但每个接缝和端口仍可能泄漏。询价时请说明工作压力、允许泄漏率、是否存在压力循环以及流体温度。我们据此判断单一打印本体是否够用,还是需要在连接处增加机加工端口和螺纹接头。
水容器与流体处理部件
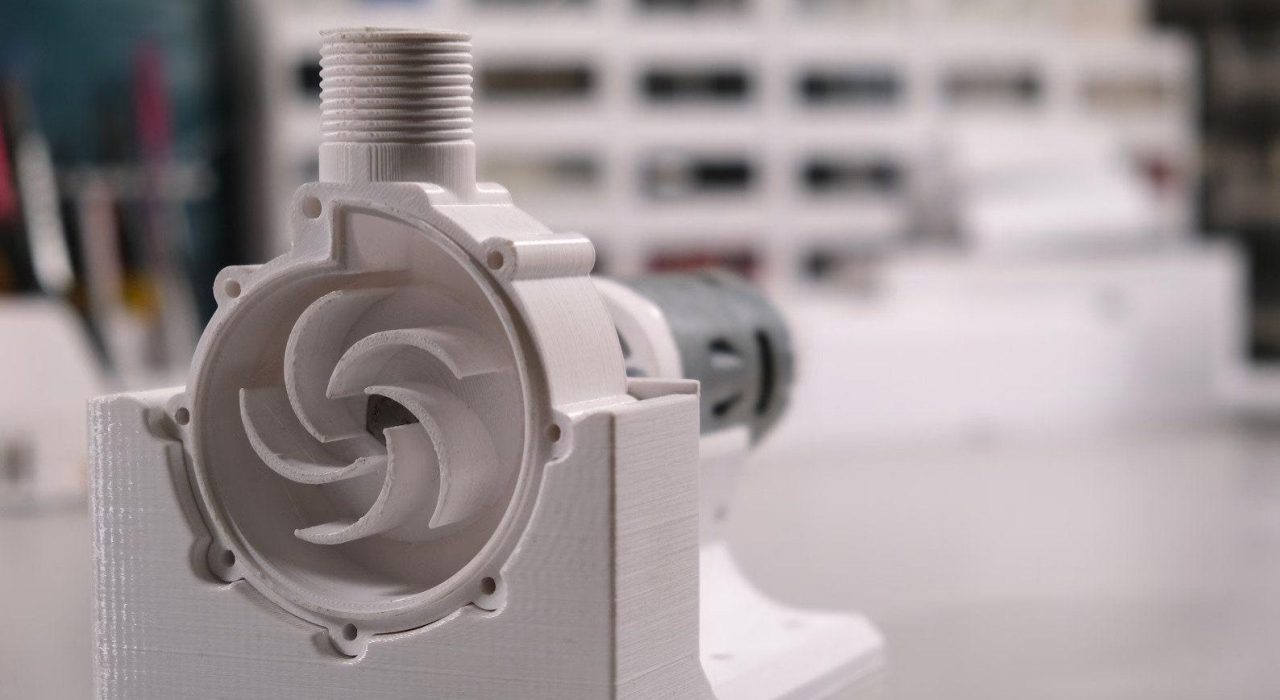
储液罐、水箱、歧管和走液块这类零件,可能用于原型,也可能用于成品。用于展会或台架测试时,轻微渗漏或许还能接受。作为出货产品,就不能接受。
请告诉我们零件是用于展会、台架测试还是作为产品销售。我们会据此调整壁厚、选择密封剂并规划检验方案。
真空腔体与承压零件
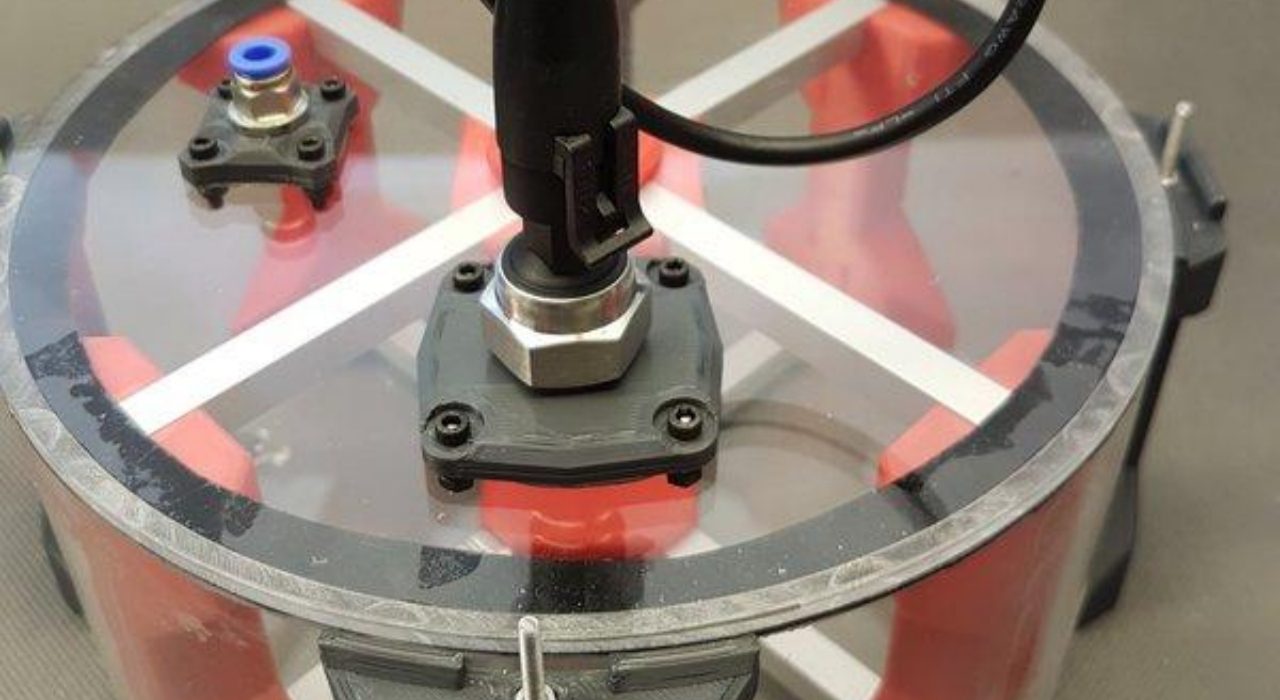
真空测试比防溅检查严格得多。内部低压会把空气从水路根本不会经过的路径吸进来。真空腔、治具和吸盘建议按以下方式处理:
壁厚比同等水箱更大
加加强筋,抵抗内爆
每个端口和螺栓位置加金属嵌件
审批前做专门的真空衰减测试
如果零件承载人员、吊装载荷,或盛装危险流体,应按安全关键件对待,并要求正式工程评审。
密封需求与制造方案匹配
| 应用需求 | 推荐设计思路 | 审批前验证 |
| 偶尔溅水 | 塑料外壳加盖、初步密封系统、覆盖式电缆孔 | 喷淋测试和目视观察 |
| 静态盛水 | 加厚壁体、一体式外壳、树脂涂层 | 定时浸泡并评估重量变化 |
| 低压气流 | 抛光内部、机加工接头、连接处O型圈 | 工作压力下的压力衰减测试 |
| 真空腔体 | 加强筋壁体、金属嵌件、抛光垫片表面 | 保压时间下的真空衰减测试 |
| 加压液体回路 | 壁厚、螺纹金属接头、静水压几何设计 | 按约定安全系数做静水压测试 |
有助于防止泄漏的设计
减少零件几何中的泄漏路径
零件上的接头越少,可能泄漏的位置就越少。成型空间允许时,优先采用一体式壳体,只配一个可拆卸盖板。尖锐内角容易滞留树脂、粉末或支撑材料,应做倒圆处理,既便于清洁,也有利于强度。
封闭通道要确保能冲洗掉残留材料,并能检查内部。内部看不见,就无法验证是否清理干净。
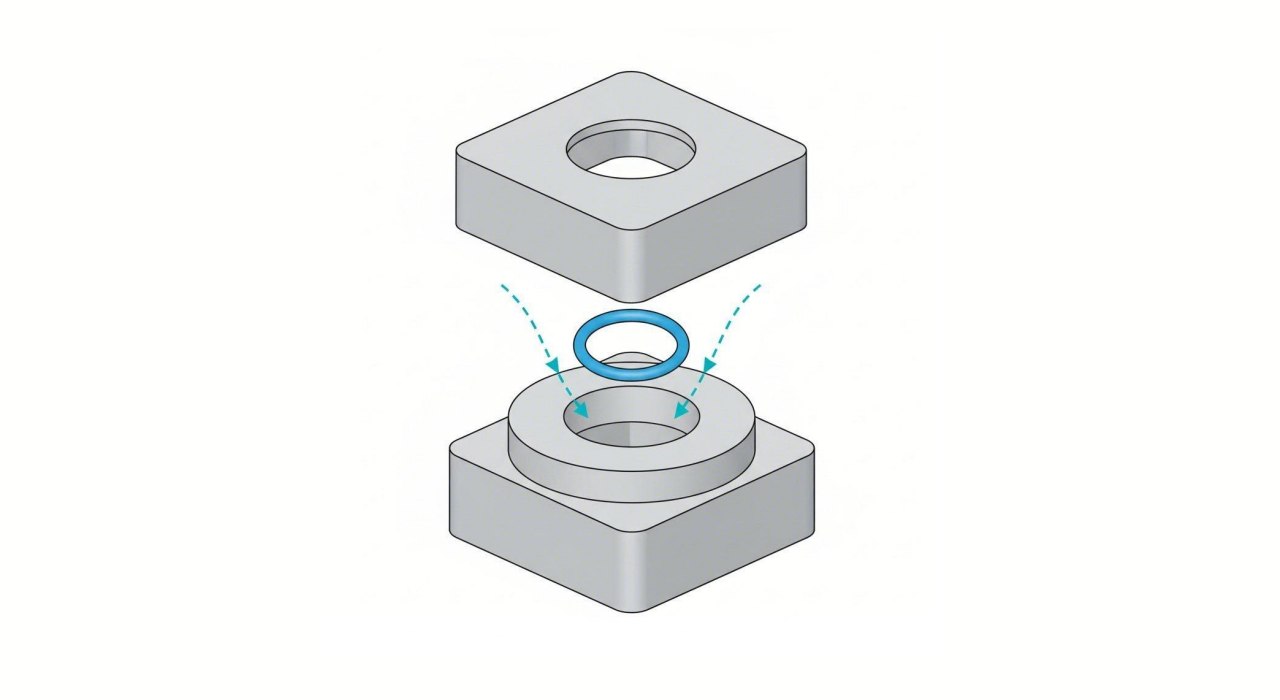
设计可靠的O型圈和垫片密封
打印本体配合橡胶密封件,是一种常见的密封方式。槽型几何和表面光洁度直接决定密封效果。
注意以下几点:
按供应商图表给 O 型圈足够的压缩量
槽壁保持垂直,槽底保持平整
螺丝均匀分布,使夹紧压力一致
避免密封面以带层阶的角度打印
检查壁厚、孔和螺纹
承压区域必须有足够的壁厚。壁厚过薄时,零件可能在材料本身失效之前就先变形、弯曲或开裂,造型设计再精巧也无济于事。每个螺纹端口、安装孔和嵌件孔都要逐一检查,确认是否存在泄漏路径。
直接打印的螺纹虽然方便,但强度有限。若需反复拆装,可加装黄铜或钢制嵌件、采用穿壁接头,或将端口设于粘接在壳体上的机加工块中。
保护关键密封面
密封面要在图纸上标清楚,公差给得比其余部位更紧,并注明是机加工、研磨,还是保留打印状态。
成型方向也会据此安排,尽量让这些面下机时就平整。密封面问题在设计阶段发现,代价很小。等泄漏测试失败后再发现,往往就得重新打印,再测试一轮。
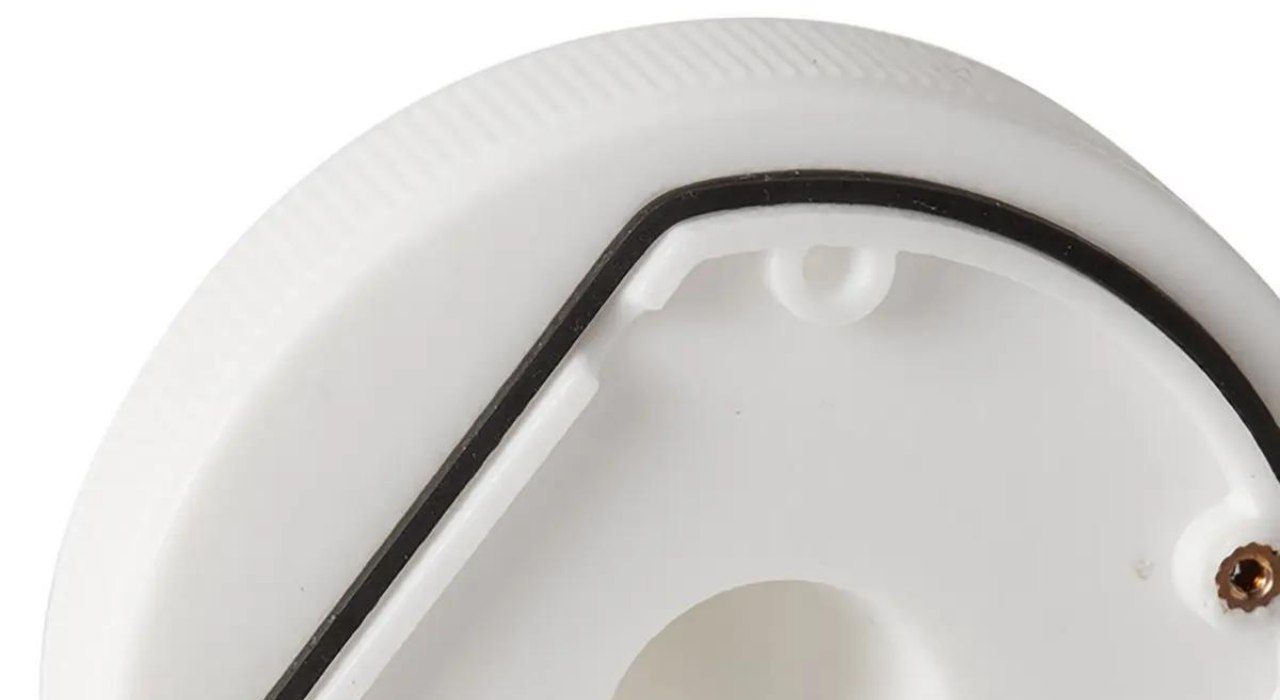
如何选择材料以保障长期密封性能
材料性能与流体匹配
查树脂、尼龙或金属的具体牌号时,要对照流体数据表。同一材料系列里,不同牌号的表现可能差很多。燃油、液压油、漂白剂和酒精对聚合物的侵蚀方式也各不相同。
零件如果连续数周接触液体,设计批准前应先做浸泡样品测试。
考虑温度、老化和变形
高温会让聚合物软化、金属膨胀。即使初次测试合格,压力循环也会逐渐使接头松动。紫外线可能让部分树脂开裂,有些树脂则相对稳定。
户外设备、农业传感器和汽车配件,验证时要把加速老化考虑进去。
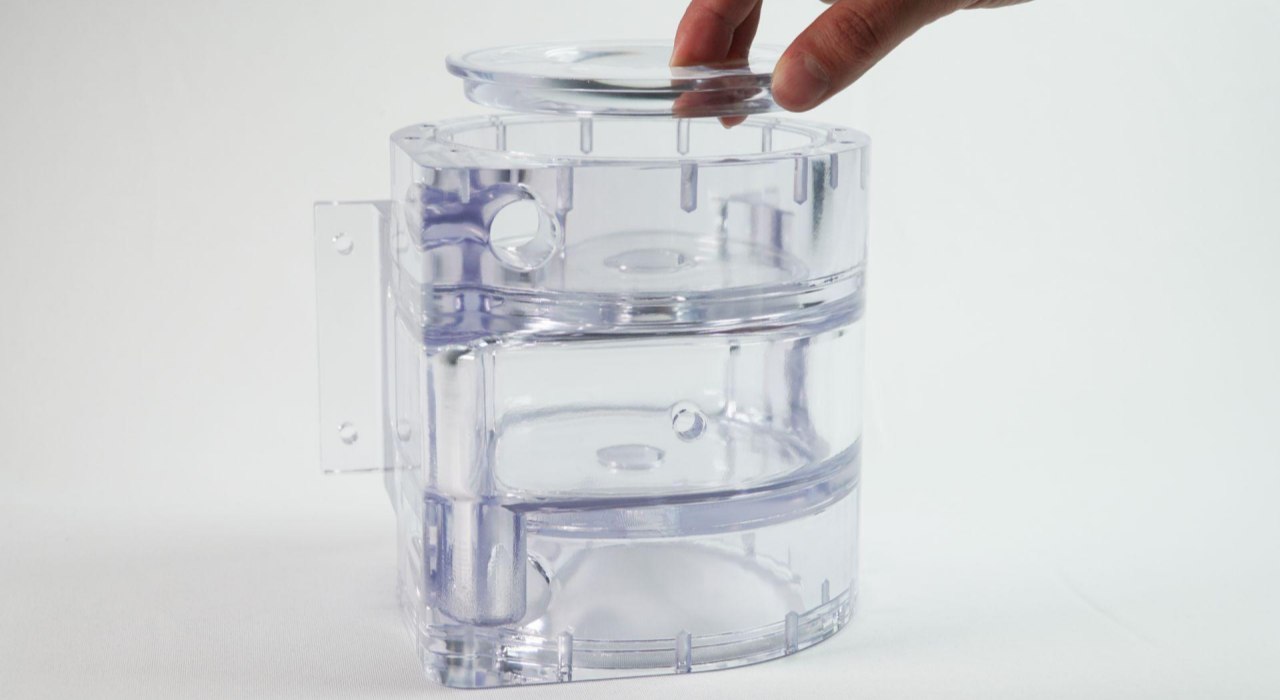
为密封件本身选对材料
刚性打印壳体通常不适合直接作为密封面,需要借助合适的弹性体,才能实现可重复、可更换的密封。密封材料要与流体、温度和接触压力相适应。丁腈、EPDM、硅胶、FKM和PTFE各有优势。
后处理能让3D打印零件不漏吗?
密封涂层与树脂浸渗
喷涂涂层、浸涂密封剂和环氧浸渗都能封闭表面孔隙。处理必须覆盖所有泄漏路径。零件带有内部通道时,覆盖难度会明显增加。
批准涂层零件前,确认涂层与流体、温度及清洁流程兼容。装饰性油漆不具备密封功能。
表面平滑与机加工
打磨可以降低表面粗糙度。部分尼龙材料可做蒸汽平滑,封闭表层空隙。机加工则可将表面加工到平整、可测量的光洁度。三种方式用途不同,应按具体密封区域的需求来选择。
平滑或机加工后,要重新检查关键尺寸。这些工序会去除材料,规划不当就可能让密封槽超差。
3D打印零件泄漏测试方法
| 测试方法 | 最适用于 | 测试前必须确定的参数 |
| 目视检查 | 外观裂纹、明显分离 | 照明条件、与物体的距离、验收照片 |
| 注水测试或浸泡测试 | 静态容器、防溅外壳 | 浸入深度、持续时间、水温、保持时间 |
| 气泡泄漏测试 | 简单气动装置、快速检查 | 浸没液体、压力、最大允许气泡尺寸 |
| 压力衰减测试 | 密封外壳、气动块 | 压力、持续时间、允许的总压降 |
| 真空衰减测试 | 真空腔体、抽吸工具 | 目标真空度、持续时间、允许的最大回升值 |
| 静水压测试 | 加压液体部件、储罐 | 压力、保压时间、安全措施 |
总结
迅捷拥有十余年3D打印经验,支持FDM、SLA、SLS、MJF及金属打印,可一站式完成后处理。
把图纸、工作压力和目标流体发给我们,我们会回复一份面向密封的设计评审和透明报价。
常见问题
1、SLA树脂外壳真的能多年保持水密吗?
许多SLA树脂能很好地防水数月。能否长期密封取决于树脂型蛤、流体、紫外线暴露和温度。
2、为什么打印零件过水测试却过不了气测试?
空气分子远小于水滴。能挡住水的微观通道仍会让空气逸出。零件涉及气体时,需要单独做空气或真空测试。
3、材料选PLA、PETG、ASA、尼龙还是树脂?
PLA不太适合长期气密或水密件,吸湿和层间结合都容易出问题。PETG日常功能件好用,但不代表印完就气密。ASA和尼龙在层间融合与耐候上更稳,SLA树脂的优势是壁体孔隙少。
4、壁厚和填充怎么设,才不容易漏?
密封区域最好用实体壁,别让稀疏填充和外表面连通。FDM做水密零件,壁厚至少留1.2毫米,想稳一点就到2毫米。填充不是越满越好,但密封壁本身必须实心。
5、带盖外壳靠压紧能密封吗,浸渗后处理必要吗?
两个打印平面直接对压,很难形成连续密封带,最好在设计阶段就做O型圈沟槽或密封筋。浸渗不是必选项,薄壁、复杂内腔或压力要求高时再加。它补的是微孔隙